

アプリケーション業界
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
コンテンツ
鉱山工場にある 5 MW のボールミルを想像してください。シャフトは直径 300 mm を超え、数百 RPM で回転し、大きなラジアル荷重を支えます。毎月の稼働を維持するコンポーネントは、多くの場合、単純な青銅製ジャーナル ベアリング、つまり慎重に機械加工されたボアを備えた円筒形のスリーブです。機能すると、ほとんど見えなくなります。故障すると生産ライン全体が停止します。
先に言っておきたい結論は、ジャーナルベアリングは汎用部品ではないということです。その信頼性は、材料の選択、潤滑ギャップ、表面仕上げ、および連動する動作条件によって決まります。これらを正しく行えば、銅合金ジャーナル ベアリングは数十年にわたって使用できます。このガイドでは、実際の産業環境で重要な基礎、合金のオプション、潤滑規則、および選択手順について説明します。
ジャーナルベアリングは、すべりベアリングまたはスリーブベアリングとも呼ばれ、円筒状のスリーブを使用して回転シャフトを支持します。シャフトの回転部分はジャーナルであり、固定スリーブはベアリングシェルです。ボール ベアリングやローラー ベアリングとは異なり、ジャーナル ベアリングには回転要素がありません。代わりに、潤滑剤の薄い膜が可動面と静止面を分離します。
通常の使用では、シャフトはシェルに接触しません。ジャーナルが回転すると、オイルがくさび形の隙間に引き込まれます。その油膜内に圧力が発生し、シャフトがボアからわずかに持ち上げられます。この流体力学的効果により、ベアリングに安定した十分に減衰された支持点が与えられます。同じ原理が小型ポンプや船舶の推進シャフトでも機能します。
低速時、始動中、または油圧損失後、シャフトは混合潤滑または境界潤滑で動作する可能性があります。ここでは油膜が部分的に切れてジャーナルと軸受面の凹凸が接触しています。だからこそ、材料の適合性と表面仕上げが重要なのです。適切に選択された青銅合金は、繰り返しの境界接触にも亀裂や溶着を起こすことなく耐えられます。
ジャーナル ベアリングは、いくつかの実際的な利点によってその地位を獲得します。
すべての機械に適合する単一のジャーナル ベアリング設計はありません。適切なジオメトリは、シャフトのサイズ、速度、メンテナンスの考え方、回転の不安定性を制御する必要があるかどうかによって異なります。
| 種類 | 最適な用途 | 主な利点 |
|---|---|---|
| フルラウンドスリーブ | 連続回転、中負荷、シンプルなハウジング | 低コストで高い静剛性 |
| スプリット(2ピース) | 大きなシャフト、限られたダウンタイム、頻繁な検査 | シャフトを取り外さずにシェルハーフを交換可能 |
| ティルティングパッド | 高速ターボ機械と動的安定性の問題 | 油渦・油ホイップを抑制 |
| フランジ付き | ラジアル荷重と軽いアキシアル荷重の合成 | スラスト面は円筒穴と一体化されています |
ほとんどの重労働の産業用ポジションでは、フルラウンドまたはスプリットブロンズスリーブが実際的な選択です。傾斜パッドの設計は、速度と振動がアクティブな形状を必要とする機械向けに予約されています。
高速タービンベアリングでは、柔らかいバビットライナーを備えたスチールシェルが一般的です。しかし、汚染された環境や軽度の腐食性の環境における中程度から重荷重の場合は、固体銅合金が優れていることがよくあります。これらは、強度、埋め込み性、耐食性、および比較的シンプルなシャフト仕上げに対して実行する能力を兼ね備えています。
錫青銅は通常 8 ~ 12 パーセントの錫を含み、古典的な海洋および産業用軸受合金です。海水の攻撃に耐え、中程度の衝撃荷重に耐え、硬化鋼ジャーナルに対しても良好に摩耗します。そのため、錫青銅は船舶の推進システム、ステアリングギア、アンカーウインチのベアリングに使用されています。
アルミニウム青銅は、通常 8 ~ 11 パーセントのアルミニウムと鉄とニッケルを含み、錫青銅よりも強度があり、硬いです。より高い単位荷重に耐え、砂や摩耗性の環境での耐摩耗性が向上します。アルミニウム青銅ブッシングは、ダウンタイムが高くつく鉱山、冶金、建設機械で使用されています。
自己潤滑バージョンでは、ブッシングはグラファイトまたは固体潤滑剤プラグを使用して機械加工されます。始動中またはメンテナンス中に油圧が失われた場合、プラグは金属間の接触を防ぎます。この特徴により、アルミニウム青銅の自己潤滑ブッシングは、遠隔操作や衝撃の大きい操作で動作する機器にとって信頼できる選択肢となります。
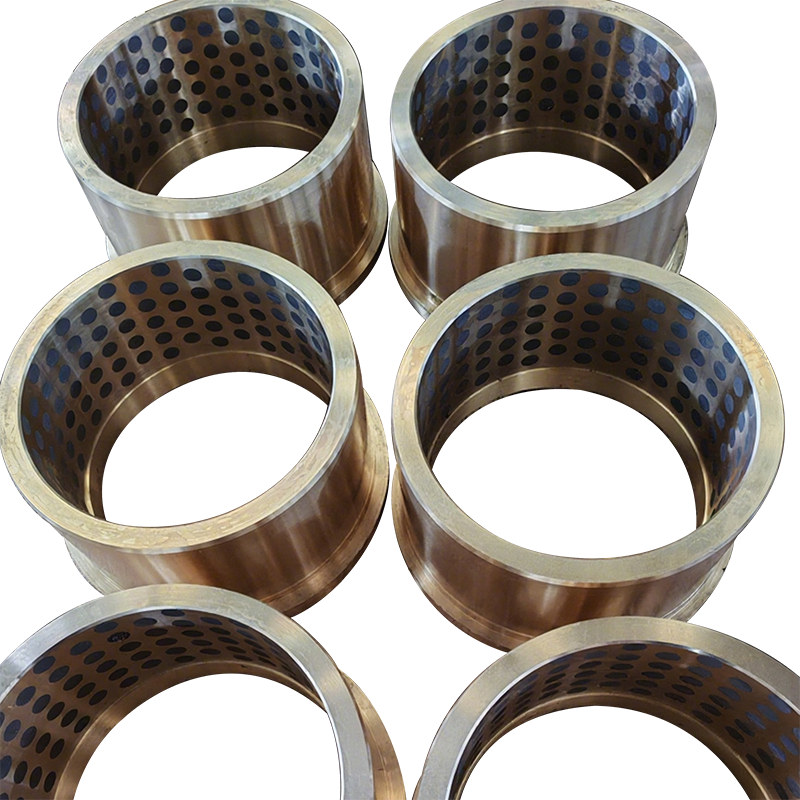 鉱山機械用自己潤滑アルミニウム青銅ブッシュ これらのブッシングは、重負荷、低速、粉塵が多い、腐食性の採掘条件向けに設計されており、固体潤滑剤が埋め込まれたニッケルアルミニウム青銅を使用して、金属間の接触を排除し、遠隔操作でのメンテナンスを軽減します。 製品を見る→
真鍮は経済的な銅合金です。機械加工が容易で、寸法が安定しており、清潔で十分に潤滑された接合部での中程度の荷重に適しています。多くの海洋用途では、通常の条件下での密着性と低腐食性が主な要件となる船尾シャフト シール装置に真鍮ブッシングが依然として使用されています。
ジャーナルベアリングの良さは油膜によって決まります。クリアランスが大きすぎると、耐荷重と減衰が犠牲になります。クリアランスが小さすぎると、十分なオイルが負荷ゾーンに引き込まれることができなくなります。青銅ブッシングの一般的な慣行は、直径クリアランスがシャフト直径の 0.1 ~ 0.2 パーセント近くであることです。 100 mm シャフトの場合、これは 0.10 ~ 0.20 mm を意味します。 300 mm シャフトの場合、0.30 ~ 0.60 mm。ハウジングを加工する前に、必ずベアリングのメーカーに確認してください。
| シャフト径 | 一般的な直径すきま | 一般的なオイル粘度 |
|---|---|---|
| 50~100mm | 0.05~0.20mm | ISO VG 32-68 |
| 100~250mm | 0.15~0.50mm | ISO VG 68-150 |
| 250~500mm | 0.30~0.90mm | ISO VG 150-460 |
熱を除去する必要がある場合、粒子を濾過する必要がある場合、またはシャフト速度が高い場合には、オイル潤滑が推奨されます。グリースは所定の位置に留まりシールとして機能するため、低速で断続的な作業に適しています。オイルからグリースに変更する場合は、冷却経路と給油間隔を再確認してください。
表面仕上げと位置調整を行うと、全体像が完成します。ジャーナルは約 0.4 ~ 0.8 ミクロン Ra まで研削し、穴は一致するレベルに仕上げる必要があります。長さ1mmあたり0.01mmを超えるミスアライメントはベアリングの寿命を著しく短くします。
使用開始から最初の 24 ~ 48 時間は、新しいブロンズ ベアリングを負荷を減らして運転し、ホット スポットがないか検査する必要があります。このなじみ段階により、表面が磨かれた接触パターンを確立できるようになります。温度が急速に上昇する場合は、作業を続ける前に機械を停止し、アライメントとクリアランスを確認してください。
ほとんどのベアリングの故障は、いくつかのパターンに従います。症状によって、最初にどこを見るべきかがわかります。
| 故障モード | 典型的な症状 | 最も一般的な原因 | 実際の対応 |
|---|---|---|---|
| 拭き取りまたは焼き付け | 穴の傷、金属片、過熱 | 油切れ、アイドリングストップ接触、過度のミスアライメント | 潤滑油の流れを回復し、シャフトを修復し、始動負荷を軽減します。 |
| ライニングの疲労または剥離 | ライニング材の亀裂、穴、または局所的な損失 | 繰り返しの高い繰り返し荷重、支持されていないハウジング、薄い油膜 | より強力な銅合金を使用し、軸受面積を拡大し、オイル粘度を向上させます |
| キャビテーション侵食 | 負荷ゾーンの蜂の巣状のピット | 高速オイル流における急激な圧力変化 | オイル速度を下げ、溝を修正し、供給圧力の安定性を高めます |
| 腐食または水の浸入 | 変色、錆びの粒子、白濁またはベタつきのある油 | 水の汚染、攻撃的なプロセス流体、不十分なシール | シールをアップグレードし、アルミニウム青銅または錫青銅を使用し、オイルを排出して交換します。 |
ベアリングボックスのオイルが徐々に失われている場合は、材料に問題があると考える前に、水がないか確認してください。水の浸入によりオイルの粘度が変化し、合金の表面が攻撃され、わずかな漏れがベアリングの完全な交換につながります。
カタログからではなく、運用から始めましょう。適切な選択とは、一連の絞り込み決定です。
海水やスプラッシュゾーンで動作するシャフトの場合、錫青銅ブッシング合金は、鋼や鋳鉄よりもはるかに優れた孔食や電食に対する耐性を備えています。そのため、錫青銅のブッシングが船舶の推進およびステアリング システムの標準であり続けています。
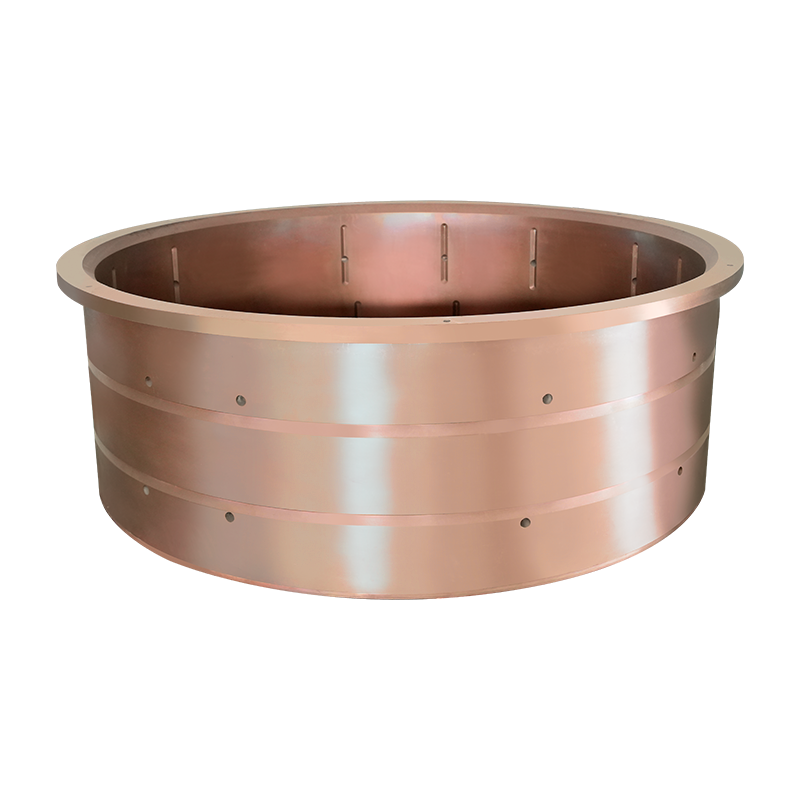 船舶推進システム用錫青銅ブッシュ 錫青銅ブッシングは海水中での孔食や電食に耐性があり、船舶の推進およびステアリング システムの標準となっています。高強度合金で精密鋳造されており、衝撃荷重下でも安定した動作を保証し、断続的な潤滑のための自己潤滑機能を備えています。 製品を見る→
購入する際は、合金化学が検証されていない「同等の」ブッシングに注意してください。錫またはアルミニウムの含有量のわずかな違いにより、耐食性と耐荷重が変化する可能性があります。材料試験レポート、鋳造プロセスの詳細、および寸法検査データについてはサプライヤーに問い合わせてください。
材料の選択はプロジェクトの半分にすぎません。機械加工公差、鋳造の健全性、アプリケーションのサポートによって、部品が機械に耐えられるかどうかが決まります。 Yangzhou Yifeng Copper Products は 20 年以上にわたって銅合金部品を製造しており、30,000 平方メートルの施設、社内で鋳造および機械加工を行い、技術専門家 20 名を含む 80 名以上の従業員を擁しています。当社の工場では、鉱山、船舶、冶金、建設、石油・ガス機器向けの青銅ブッシング、自己潤滑ベアリング、銅合金シールリング、ウォームギアを製造しています。
標準部品番号に加えて、リバース エンジニアリング、カスタム合金の選択、プロトタイプの実行もサポートしています。西南交通大学とのエンジニアリング協力により、材料研究と問題解決のためのチャネルが提供されます。当社の製造履歴とエンジニアリング サポートについて詳しくは、当社の Web サイトをご覧ください。 会社背景ページ 、または 弊社のエンジニアリングチームにお問い合わせください カスタムベアリングサイズが必要な場合や、より迅速な交換スケジュールが必要な場合。
最高のジャーナル ベアリングは見落とされがちです。寸法が正確で、適切な合金で作られ、適切に潤滑され、予定どおりに検査されます。これらの条件が満たされると、ベアリングは単にその役割を果たします。実際の動作条件に合わせて銅合金ベアリングを設計するサプライヤーが必要な場合、それがまさに当社が引き受ける種類の仕事です。
 English
 日本語
 русский
 Deutsch
