

アプリケーション業界
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
コンテンツ
ブロンズには単一の融点があったことはありません。実際には、ほとんどの青銅合金はおよそ 850°C (1,562°F) から 1,050°C (1,922°F) の間で溶解し、12% の錫を含む典型的な錫青銅は 900°C (1,652°F) 付近で溶解します。この範囲が広いため、図面上の「ブロンズ」だけでは鋳造工場や設計レビューに十分ではありません。正確な組成によってコンポーネントの溶解挙動が決まり、その挙動によって部品の鋳造、溶接、機械加工、最終的な修理の方法が決まります。
青銅製のブッシュ、ベアリング、シール リング、プレート、ウォーム ギアを扱うエンジニアや購入者にとって、実際的な問題は「青銅の融点は何度か?」ということではありません。しかし、「使用しようとしているブロンズグレードの融点は何度ですか?」
以下の表は、計画に役立つガイドです。正確な溶解挙動はサプライヤーの仕様、熱処理、微量元素によって異なるため、鋳造または操作の制限を設定する前に必ずグレードを確認してください。
| ブロンズファミリー | 代表的な構成 | 代表的な融解範囲 | 一般的なアプリケーション |
|---|---|---|---|
| 錫青銅 | 88% 銅 / 12% 錫 | ~900°C (1,652°F) | 船舶用ブッシュ、ステアリングギア、アンカーウインチベアリング |
| アルミニウム青銅 | 90% 銅 / 10% アルミニウム | ~1,027 ~ 1,038°C (1,881 ~ 1,900°F) | 舵伝達システム、頑丈なプレート、鉱山機械 |
| ベアリング青銅 | CuとPb、Sn、Zn | ~977°C (1,790°F) | 中程度の荷重下での滑り軸受 |
| 有鉛青銅 | 18% Pb / 7% Sn を含む銅 | ~800 ~ 900°C (1,472 ~ 1,652°F) | 低融点・快削性軸受合金 |
| リン青銅 | Cu-Sn-P | ~950 ~ 1,050°C (1,742 ~ 1,922°F) | 耐食部品およびバネ状部品 |
スプレッドは表面的なものではありません。約 850 °C の鉛青銅と約 1,038 °C のアルミニウム青銅の違いにより、鋳造アプローチ、工具の選択、使用中にコンポーネントが許容できる熱マージンが変化する可能性があります。
純銅は 1,084°C (1,983°F) で溶けます。錫、鉛、アルミニウム、またはその他の元素を添加すると、銅原子の規則的な配置が妨げられます。材料は、ある温度では固体から液体に変化しなくなりました。代わりに、溶融が始まる温度である固相線と、合金が完全に液体になる温度である液相線があります。
単一の融点グラフでは平均値しか得られないのはこのためです。単純な錫青銅でさえ固相線で溶け始め、液相線より上でのみ完全に流体になります。合金が金型に完全に充填されるには、鋳造温度を液相線より高く保つ必要があります。
主要な合金元素は、予測可能な方法で動作します。
サプライヤーが「融点約 950°C」と報告した場合、それを絶対的なプロセス限界ではなく、有用な単純化として扱ってください。工学的な決定を行う場合は、固相線と液相線の値、および推奨される注入温度を問い合わせてください。
完成した青銅製コンポーネントの場合、融点はベアリング表面の最高動作温度を設定しません。ほとんどの機器はその制限をはるかに下回って動作します。しかし、溶融範囲は 3 つの実用的な理由から依然として重要です。それは、鋳造業務を管理すること、合金が用途に対して十分な熱マージンを持っているかどうかを識別すること、そして研削、溶接、または極端な滑り接触中に部品が過熱した場合に冶金学的変化について警告することです。
錫青銅は約 900°C という適度な溶融範囲を持っているため、ブッシング形状への鋳造が確実に行え、海水にさらされても安定します。この合金は、重い衝撃荷重や腐食環境下でもベアリング表面を保持するため、船舶の推進システム、ステアリング ギア、アンカー ウインチのベアリングに古典的な選択肢となっています。
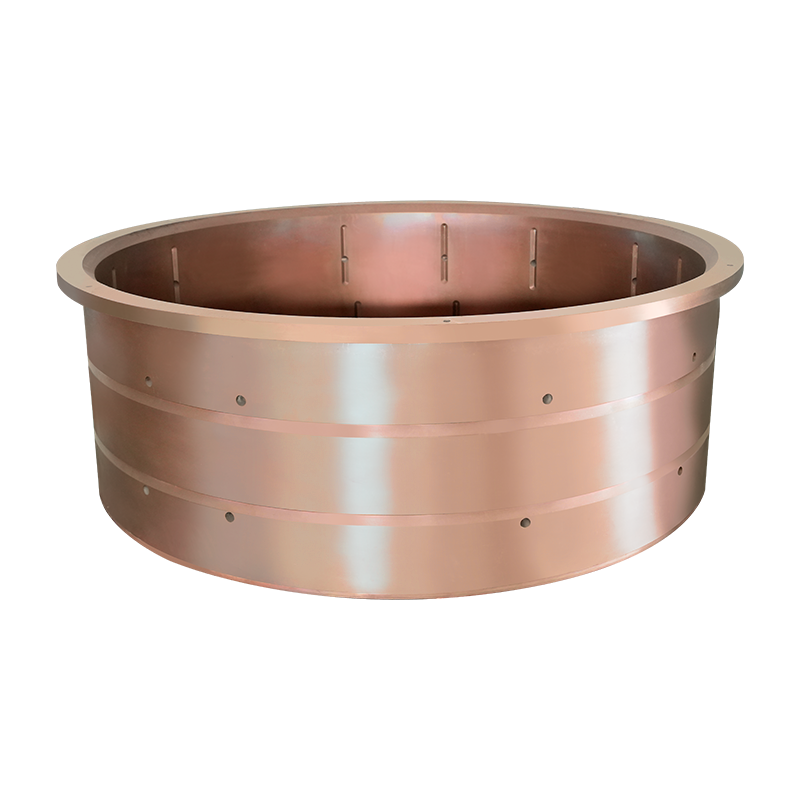 船舶推進および舵システム用の錫青銅ブッシュ この耐海水性ブッシュは船舶の推進シャフトおよび舵軸受用に設計されており、高い耐摩耗性と自己潤滑特性を備え、摩擦を低減し、大きな衝撃荷重下での機器の寿命を延ばします。 製品を見る→
アルミニウム青銅は、通常約 1,027 ~ 1,038°C の高温範囲で溶解します。この余分な熱マージンと保護酸化膜の組み合わせにより、砂、水、局所的な高い圧力が座面を攻撃する舵伝達システム、船舶の油圧シリンダー、鉱山機械などで役立ちます。
 過酷な条件下での舵伝達用アルミニウム青銅ブッシュ 舵伝達システム用に設計されたこのブッシングは、高強度、耐食性、疲労耐性を兼ね備えており、高負荷、高速、腐食性の海洋環境に適しています。 製品を見る→
ウォーム ギアはスチール製ウォームに対してスライドし、標準のギア セットよりも多くの摩擦熱を発生します。青銅製ウォームホイールが指定されているのは、融点が異常に高いためではなく、鋼への接着力が低いためです。歯車ホブ盤や仕上げ機で使用される銅合金ウォームギアは、鋳造中に発生する気孔が熱サイクルを繰り返すとギアの寿命を縮めるため、きれいに流し込み、制御下で冷却する必要があります。
 精密工作機械駆動用銅合金ウォームギヤ 歯車ホブ盤および仕上げ機用に精密に製造されたウォームギア。高い歯精度と気孔を防ぐ制御された鋳造が特徴で、信頼性の高い動力伝達と長寿命を保証します。 製品を見る→
融点グラフは、ブロンズが 850°C ~ 1,050°C で溶けることを示していますが、そのグレードが研磨スラリー、塩水、衝撃荷重、または継続的な滑り接触に耐えられるかどうかは示しません。工学的なアプローチでは、まず動作条件 (負荷、速度、温度、腐食、潤滑) を修正し、次に溶融範囲、機械的強度、耐摩耗性の適切な組み合わせを持つ合金を選択します。
揚州宜豊銅製品では、2005 年以来銅合金部品を製造しており、その選択ロジックに基づいてプロセスを構築しています。錫青銅、アルミニウム青銅、黄銅、自己潤滑性、ウォームギヤの各グレードは、鋳造または機械加工される前に使用環境に適合します。その経験が当社の材料仕様をどのように形作るかについて詳しくは、以下を参照してください。 私たちの会社の背景 。新しいブロンズコンポーネントをレビューしている場合は、 弊社のエンジニアリングチームにお問い合わせください 動作温度、負荷、環境を考慮して、融点値を実用的なブロンズ グレードに変換するお手伝いをいたします。
 English
 日本語
 русский
 Deutsch
