

 English
 日本語
 русский
 Deutsch
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
アプリケーション業界
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
コンテンツ
採石場の保守チームが、内径 60 mm の青銅製フランジ ベアリングをコンベア ヘッドのプーリーに押し込み、ハウジングのボルトを締めたところ、1 か月以内にフランジに亀裂が入っていることに気づきました。ブロンズは弱点ではなかった。フランジの後ろのハウジング面は、ボアに対して平坦でも直角でもなかったので、シャフトからの軸方向の抗力が、フランジ面全体ではなく、薄い鋳造エッジに負荷をかけました。
この故障の順序は、青銅製フランジ ベアリングをどのように選択すべきかを説明しています。この合金は、負荷、速度、耐食性の上限を設定します。フランジの形状、圧入、ランニングクリアランスによって、その天井に到達できるかどうかが決まります。正しくはめ込まれた錫青銅のフランジ付きベアリングは、コックドショルダーを備えたアルミニウム青銅のベアリングよりも常に長持ちします。
ブロンズ製フランジ ベアリングは、一端に一体型ラジアル フランジを備えた円筒形のスリーブです。スリーブはラジアル荷重を負荷します。フランジは 3 つの別々のジョブを実行しますが、仕様作成中にこれらのジョブが一緒にぼやけてしまうことがよくあります。
フランジではないものはスラストベアリングです。ラジアル定格の約 10 ~ 15% を超える連続アキシアル荷重には、通常、別個のスラストワッシャーまたは転動体の配置が必要です。
| 考察 | プレーンブロンズスリーブ | フランジ付き青銅ベアリング |
|---|---|---|
| 軸方向保持力 | 止め輪、ショルダー、またはエンドキャップが必要です | ハウジング面に対してフランジによって保持 |
| アキシアル推力能力 | 最小限、端面のみで設定 | 中程度、フランジの厚さとシートの平面度によって設定 |
| ハウジング加工 | ボアと保持溝 | ボアプラス平らで四角いアバットメント面 |
| 挿入深さの制御 | 押しながら測定 | フランジによるワンパスでのセット |
| 一般的な使用方法 | 密閉型ピボット、アイドラーロール | コンベヤープーリー、ラダーストック、クラッシャーエキセントリック、リンケージピボット |
青銅製のフランジ ベアリングの故障のほとんどは、軟質青銅が原因であり、鋳造品の不良によるものではなく、環境に適さない合金系列に遡ります。産業用フランジ ベアリングの注文の大部分は 4 つのファミリーでカバーされており、それぞれが異なる方法で故障します。
| 合金族 | 硬さと荷重 | 腐食と温度 | ベストフィット | 気をつけてください |
|---|---|---|---|---|
| 鉛入り錫青銅 (SAE 660 / C93200) | 60-80 HB、中負荷 | 中程度の腐食、約 230 ℃まで良好 | 一般機械、コンベヤ、ポンプ | 鉛含有量により飲料水と一部の規制製品が制限される |
| 高鉛錫青銅(C93600タイプ) | 55-70 HB、強度が低い | SAE 660に類似 | 軽荷重、容易な加工、埋め込み性 | ファミリーの中で最も低い疲労強度 |
| アルミニウム青銅(C95400、C95500、C95200) | 150-200 HB、高強度 | 優れた耐海水性と耐キャビテーション性 | 船舶用舵、鉱物処理、高衝撃 | 加工が遅い、破片の埋め込みが不十分、調整が必要 |
| マンガン青銅(C86300) | 180-220 HB、非常に高い強度 | 中程度の腐食、高負荷に強い | ヘビースラストフェイス、ウォームギアリム | 軽量ピボットとしては価値が低い |
| 黄銅(C36000、C46400) | 80-120 HB、低負荷から中負荷 | 海水中の脱亜鉛リスク | 軽量ピボット、淡水、低コスト | 強度は温度とともに急速に低下します |
| 自己潤滑性青銅(グラファイトプラグまたはオイル含浸) | ソリッドブロンズよりもPV制限が低い | プラグの材質によります | 離れた場所、熱い場所、またはアクセスできない場所 | 高速走行や激しい衝撃には対応しておりません |
実践的なポイントが 2 つ続きます。鉛入り錫青銅は、きれいに加工でき、砥粒が埋め込まれ、限界潤滑に耐えられるため、依然として一般機械のデフォルトとなっています。アルミニウム青銅はコストが高く、機械の速度も遅くなりますが、塩水噴霧や衝撃が加わる偏心位置では、潤滑剤がきれいでシャフトの位置が調整されていれば、錫青銅を 3 回交換するよりも長持ちします。
合金の決定は通常、マシンごとではなくサブシステムごとに行われます。同じ容器または破砕機では、重負荷の舵または偏心位置にアルミニウム青銅を使用し、低負荷のピボットに錫青銅を使用する場合があります。サプライヤーが部品表を整理すると、混合部品表の調達が容易になります。 銅ブッシュの範囲 最初に合金ファミリによって、次に用途によって、というのが実際に選択される順序であるためです。
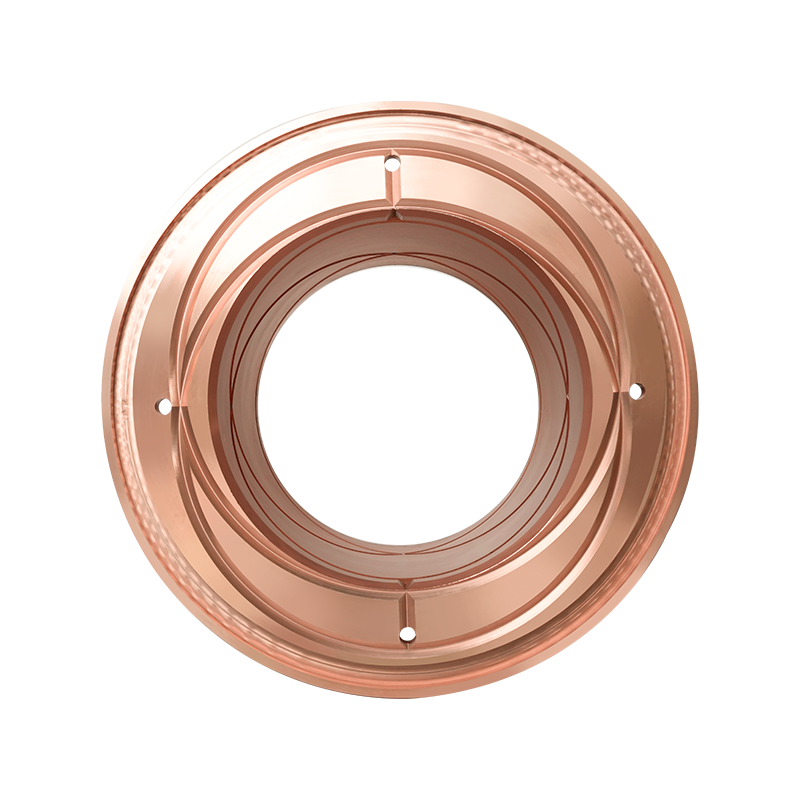 鉱山機械用錫青銅ブッシュ 鉱山機械用錫青銅ブッシュ uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... 製品を見る→
これらは、図面や発注書に記載する価値のある数字です。これらは、硬化スチールシャフト上で稼働する鋳造ブロンズの経験則であり、温度、潤滑、衝撃に合わせて調整する必要があります。
ほとんどの購入者が陥る罠は、取り付け後のボアの閉鎖です。 60 mm ボアのベアリングを 0.05 mm の締め代で H7 ハウジングに押し込むと、ボアは同等の量、およそ 0.04 ~ 0.06 mm だけ閉じます。図面で 0.08 mm のランニング クリアランスが指定されており、プレス前にボアが仕上げられている場合、アセンブリにはクリアランスがほとんどなくなり、負荷がかかった最初のウォームアップで焼き付きが発生する可能性があります。
青銅製フランジベアリングは、転動体よりも限界潤滑に耐えますが、それでも荷重と速度の制限に従います。 3 つの構成でほとんどの産業用途をカバーします。
鋳造青銅の一般的なカタログ限界は、グリース潤滑時で約 3 ~ 5 MPa x m/s、グラファイト プラグでの乾燥時で 0.8 ~ 1.5 MPa x m/s です。実際の数値は、合金、シャフトの仕上げ、およびハウジングがどの程度の熱を持ち去ることができるかによって異なります。これらの制限を超えると、ベアリングが突然故障することはありません。クリアランスが開き、摩耗が加速し、フランジが耐えられるように設計されていない側面荷重を受け始めます。
 エンジニアリング機械用自己潤滑黄銅ブッシュ エンジニアリング機械用自己潤滑黄銅ブッシュ is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... 製品を見る→
フランジベアリングは、重荷重、低速から中程度の速度、およびメンテナンスのしにくい状況に適しています。いくつかのセクターが需要を独占しています。
フランジ付きブロンズベアリングを間違って購入した場合があります。連続的な重い軸方向スラストは、スラストワッシャまたはテーパーローラー配置に属します。高い連続速度は、低温で動作する転動体ベアリングに属します。約 2 mm 以下の非常に薄い壁で、鋳造青銅のフランジの付け根に亀裂が生じます。
 舵伝達システム用アルミニウム青銅ブッシュ 舵伝達システム用アルミニウム青銅ブッシュ is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... 製品を見る→
青銅製フランジベアリングはカタログ品よりもオーダーメイドの部品であることが多いため、注文書には結果の品質が記載されます。
フランジに亀裂が入り続ける場合は、合金の変更を中止し、シートの確認を開始してください。平坦度、直角度、締め代は、定格荷重よりも青銅製フランジ ベアリングの破損の原因の多くを占めており、部品を圧入する前に 3 つすべてを測定できます。
揚州宜豊銅製品は、2005 年以来、年間生産能力 5,000 トンの 30,000 平方メートルの工場で銅合金部品の鋳造と機械加工を行っており、専門家 20 名を含む技術チームと西南交通大学との共同研究拠点を備えています。同社の顧客ベースにはフォーチュン 500 および世界的な産業グループが含まれており、その製品範囲は錫青銅、アルミニウム青銅、黄銅のブッシング、自己潤滑ベアリング、船舶用銅合金シール リング、銅合金ウォーム ギアをカバーしています。を確認できます。 会社の背景と能力 複数のブロンズ部品番号を 1 つのサプライヤーに統合する場合。
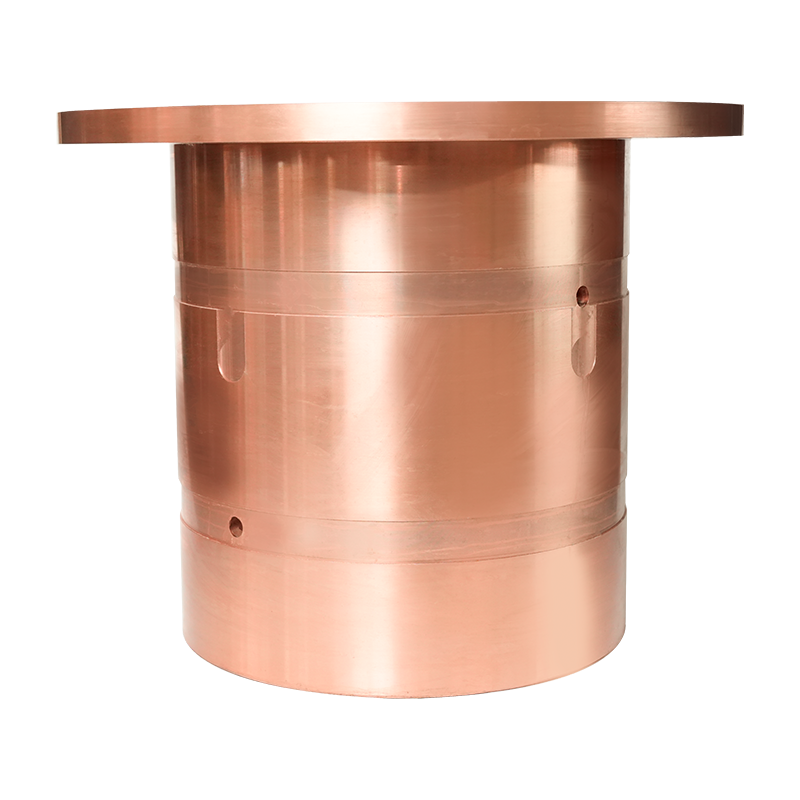
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
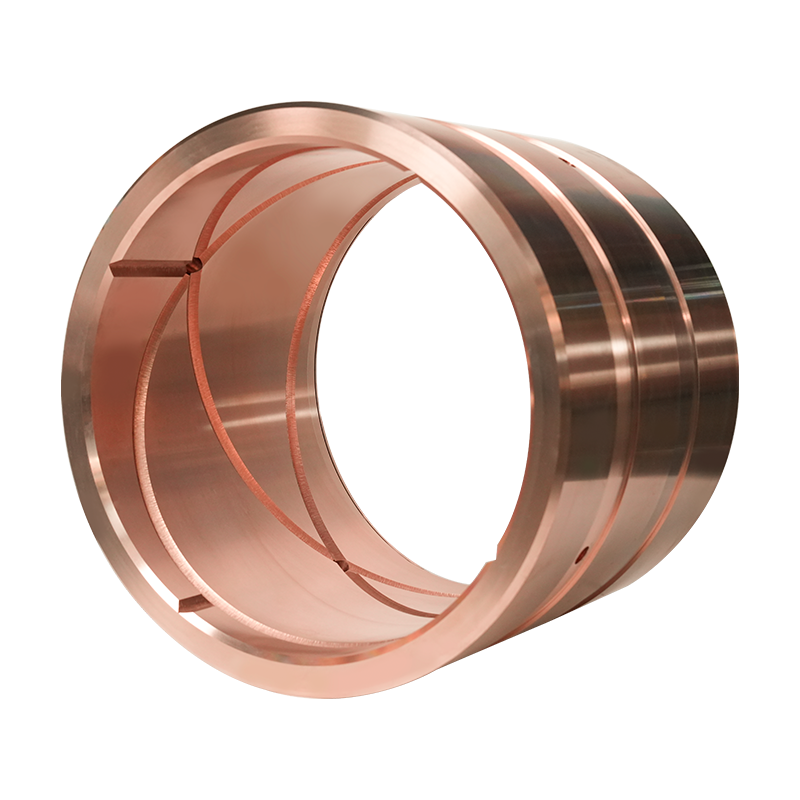
エンジニアリング機械用のティンブロンズブッシングは、スズ、亜鉛、鉛などの合金要素を備えた高品質の高純度銅基板で作られています。耐摩耗性、耐食性、自己潤滑特性があります。エンジ...
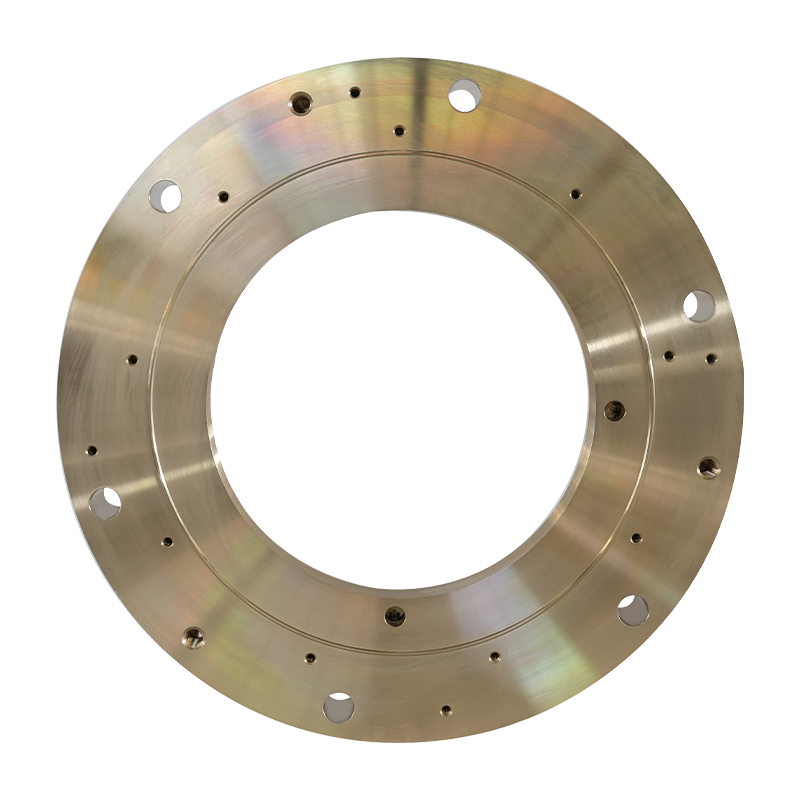
マリン銅合金シーリングリング海洋シーリングリングは、船尾シャフト(プロペラシャフト)と船尾チューブの間の潤滑環境を保護するために設計された船推進システムの重要なシーリング成分...
推進装置シールマリン銅合金シーリングリングは、高品質の銅合金材料で作られており、船推進装置と過酷な労働条件向けに特別に設計されています。耐摩耗性、耐食性、圧力抵抗があり、高圧...
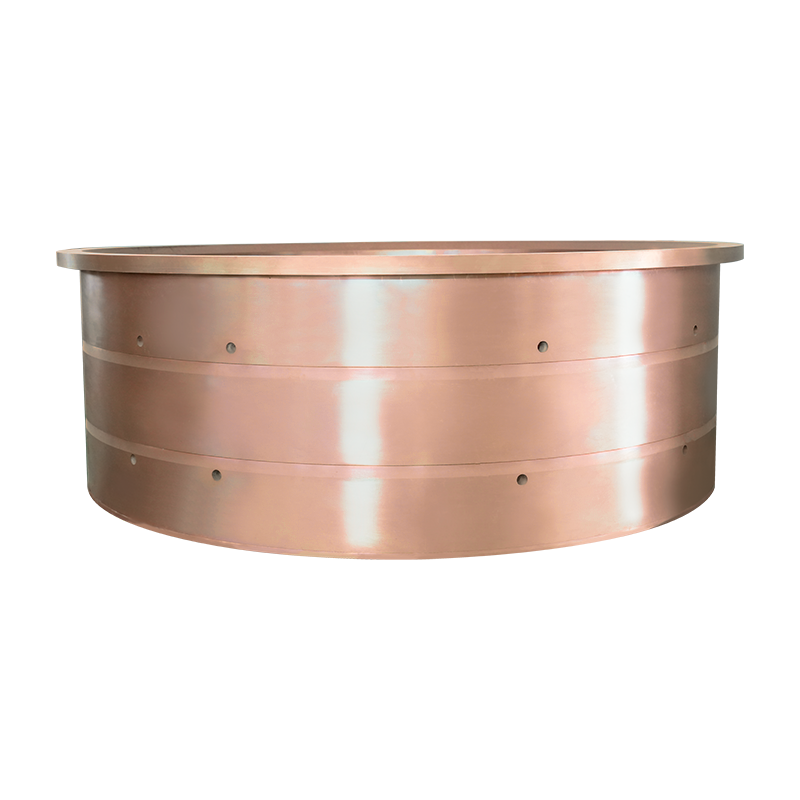
アンカーウインチベアリングとブリキのブロンズブッシングは、重荷、高速、およびハイウィアの条件に合わせて設計されています。スズ、リン、およびその他の強化要素の高純度銅ベースの融...
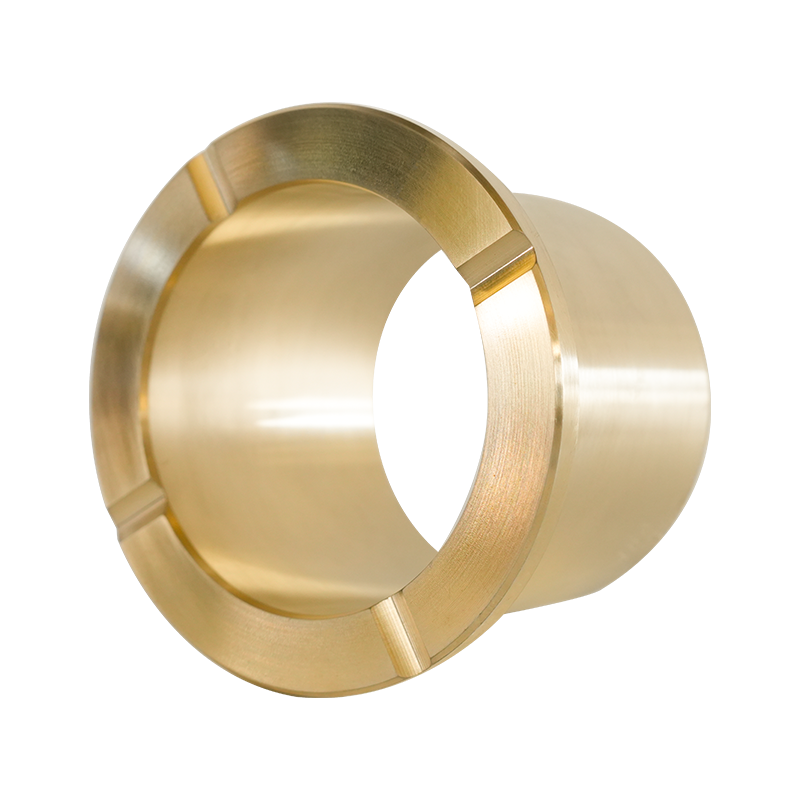
マイニング機器ブラスブッシングは、採掘機器の高負荷および高装備条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を持つ高品質の真鍮材料で作られています。これは、クラ...
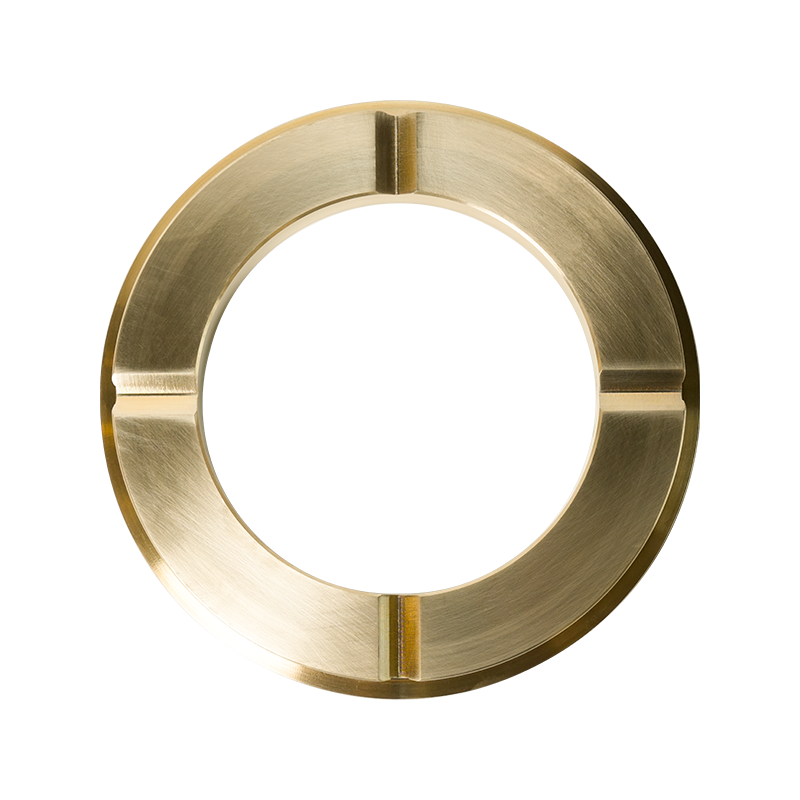
エンジニアリング機械の真鍮製ブッシングは、エンジニアリング機械の高負荷および高装いの労働条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を備えた高品質の真鍮合金で...
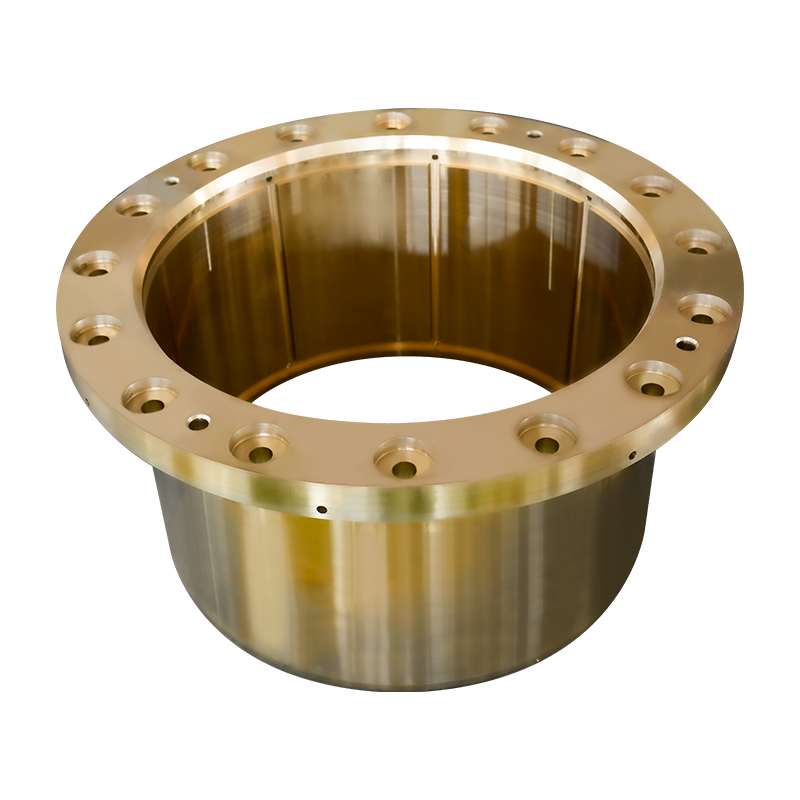
冶金機器の真鍮製ブッシングは、冶金産業の労働条件のために設計された高性能の真鍮製のブッシングです。特別な銅合金で精密にキャストされており、超高耐摩耗性、高温耐性、耐衝撃性があ...
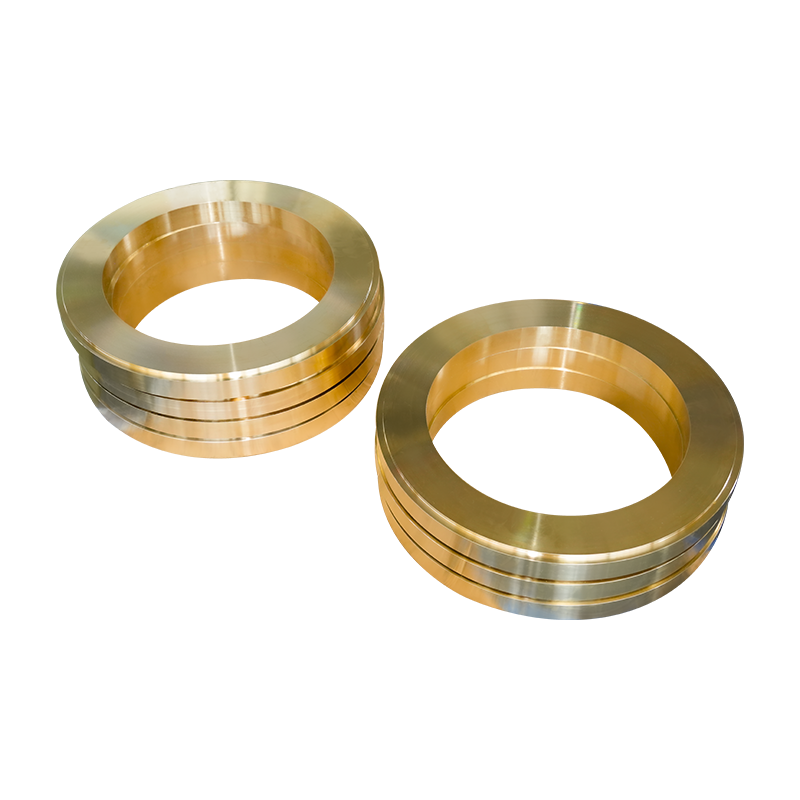
船尾シャフトシーリングデバイスブラスブッシングは、船の船尾シャフトシーリングシステム向けに設計された高性能の真鍮摩耗耐性銅ブッシングです。正確な機械加工を備えた海軍の真鍮(C...
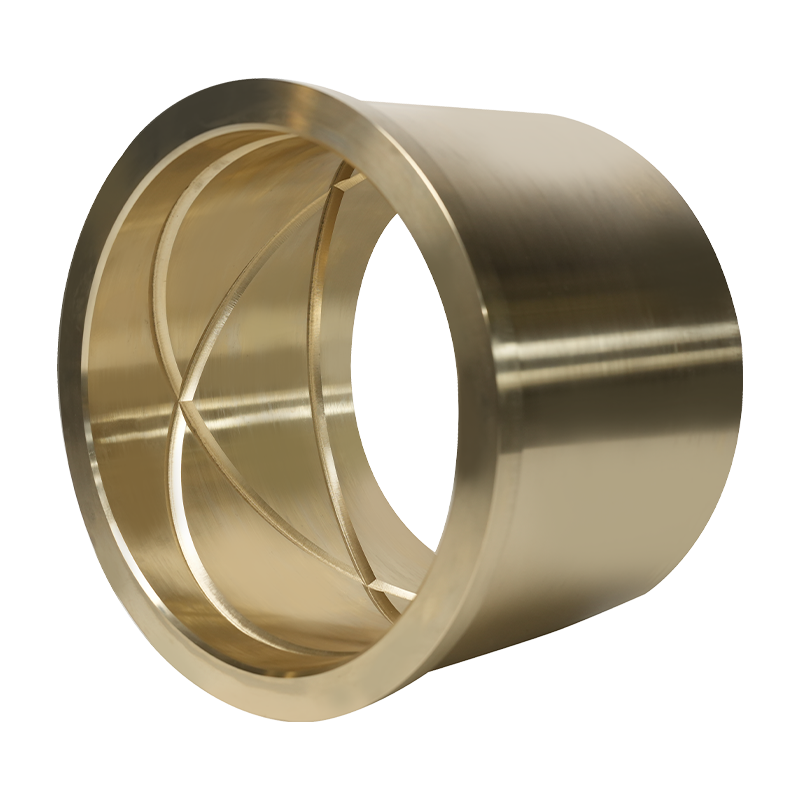
ラダー送信システム用のアルミニウムブロンズブッシングは、ラダー送信システム向けに調整されています。これは、高品質の銅に基づいており、アルミニウム、鉄、その他の合金元素で添加さ...
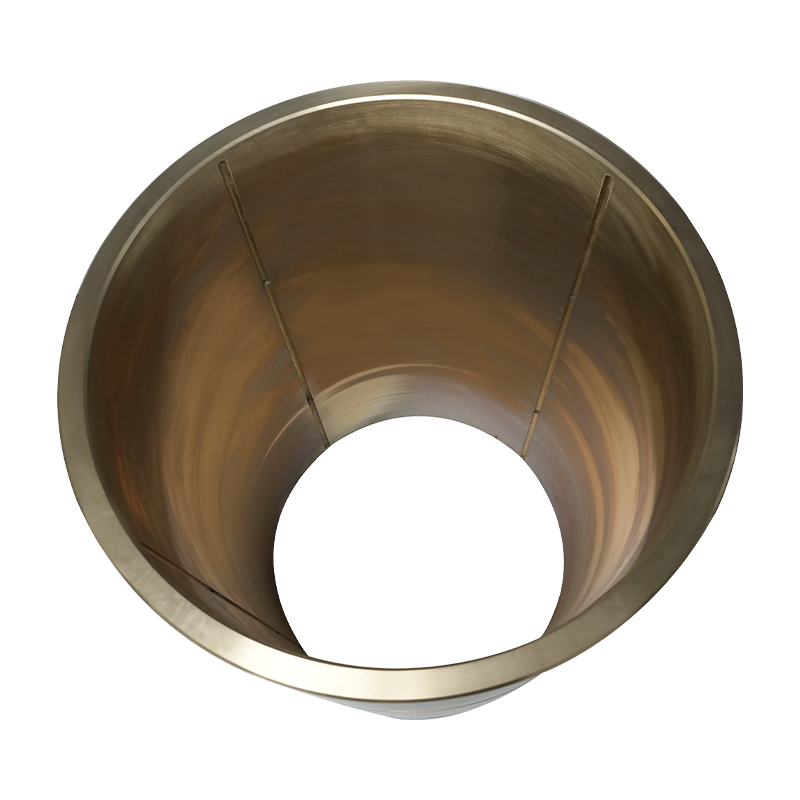
船の油圧シリンダーとラダー角度フィードバック製品用のアルミニウムブロンズブッシングは、船の油圧シリンダーとラダー角度フィードバックシステム用に設計されています。耐摩耗性、耐食...
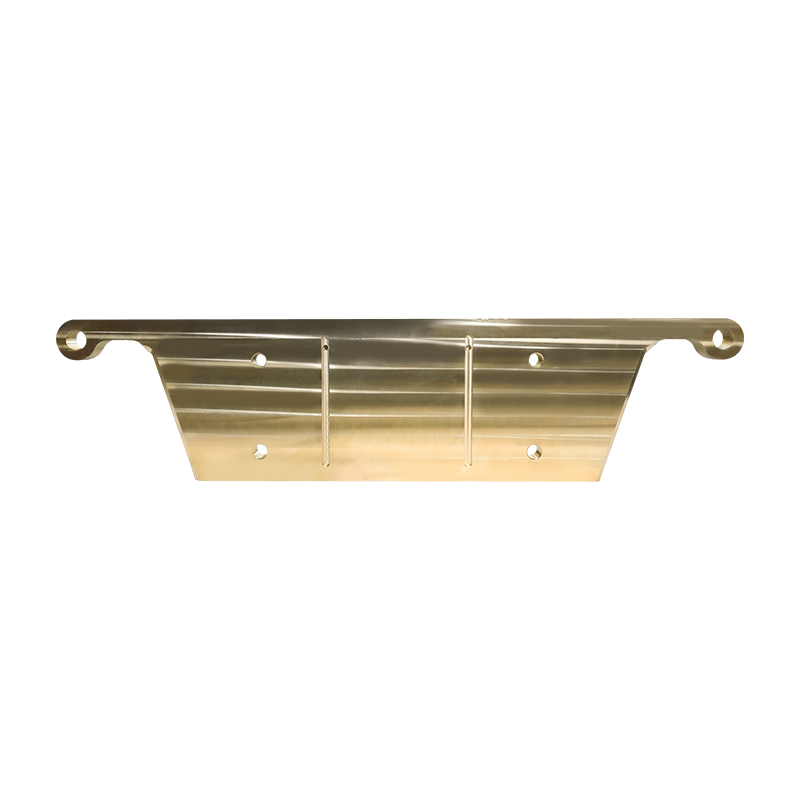
マイニング装置の真鍮プレートは、耐摩耗性、圧縮強度、耐食性を備えた高品質の高強度の真鍮材料で作られており、高負荷および高吸収条件の採掘装置のために特別に設計されています。鉱山...
