

 English
 日本語
 русский
 Deutsch
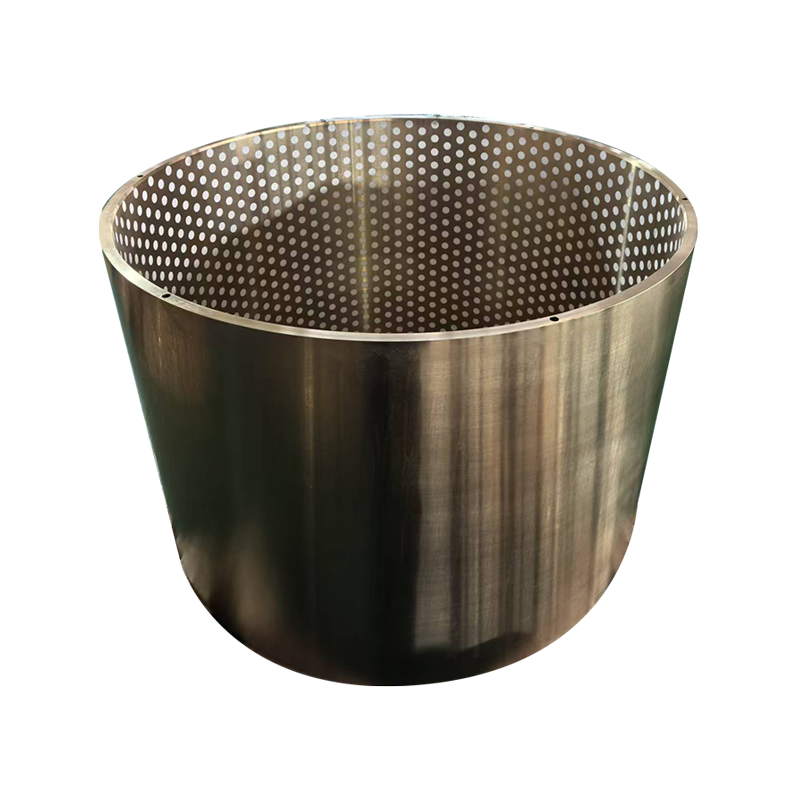
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
アプリケーション業界
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
コンテンツ
メンテナンス チームが同じボールミル トラニオンから 2 つのブッシュを抜き取ります。見た目も重さも同じで、価格も互いに 10% 以内です。 1 つは 14 か月間実行されました。もう一つは9週間で押収された。どちらも単に「ブロンズ」とマークされた図面で到着しました。
たいてい、その一言が問題の始まりです。銅、青銅、真鍮は、3 つの異なる工学的質問に対する 3 つの異なる答えです。銅は非合金金属で、通常は純度 99.9% です。ブロンズは、主に錫と合金化された銅、またはアルミニウムと鉄を含むアルミニウム青銅の一種です。真鍮は銅と亜鉛の合金で、多くの場合、機械加工性を高めるために数パーセントの鉛が添加されています。色からはほとんど何もわかりません。合金の名称がすべてを物語っています。
私たちがお客様に与える実際的なルールはシンプルです。部品が適合する環境によって選択し、その後加工とコストへの影響を確認し、完全な仕様として「ブロンズ」を決して受け入れないでください。 90/10 銅 - 亜鉛合金は、冶金学的には真鍮ですが、依然として「商用青銅」として販売されており、「マンガン青銅」もほぼ常に高強度の真鍮です。
以下の表では、比較を具体的にするため、広く購入されている 4 つのグレード (電解銅、汎用鉛錫青銅、鋳造アルミニウム青銅、快削黄銅) を使用しています。
| 属性 | 銅(C11000) | 錫青銅(C93200) | アルミニウム青銅(C95400) | 黄銅(C36000) |
|---|---|---|---|---|
| 主な合金添加量 | なし、99.9% Cu | 錫 6 ~ 8%、鉛および亜鉛 | アルミニウム 10 ~ 11.5%、鉄 3 ~ 5% | 亜鉛残量、鉛 2.5 ~ 3.7% |
| 引張強さ | 220~260MPa | 240~290MPa | 550~650MPa | 340~420MPa |
| ブリネル硬さ | 45~55HB | 65~80HB | 170~195HB | 90~115HB |
| 海水の挙動 | 耐食性がありながらも柔らかい | 中程度。リードフェーズの使用を制限する | 優れた耐エロージョン・コロージョン性 | 貧しい。脱亜鉛リスク |
| 被削性(快削黄銅=100) | 約20 | 70~80 | 40~50 | 100 |
| 軸受の挙動 | 虫こぶと加工硬化物 | 優れた埋め込み性 | 高い負荷容量、硬いシャフトが必要 | 継続給油で良好 |
| 相対的な金属コスト | キログラム当たりの最高値 | 中 | 高 | 低から中程度 |
| 一般的な産業用途 | バスバー、電極、ガスケット | 汎用ブッシュ・ワッシャー | 船舶用および重荷重用ブッシュ、ウォームホイール | 継手、バルブ本体、高速加工ブッシュ |
真鍮は 3 つの金属の中で最も機械加工が安価で、ろう付けが最も簡単であるため、一般的なエンジニアリングのあらゆる場所で使用されます。しかし、停滞した海水や暖かい海水では、亜鉛が選択的に浸出して、崩れるまで無傷に見える多孔質の銅スポンジが残ります。アンモニアとアミンを含むプロセス流体は、別の形で同じ問題を引き起こします。また、冷間加工された真鍮部品は、残留応力が残ったままになると結晶粒界に沿って亀裂が発生します。応力除去焼鈍と耐脱亜鉛グレードによって解決されますが、この材料はもはや低コストの選択肢ではありません。
鉛入り錫青銅は古典的なブッシング合金です。その理由は、浸透し、位置ずれを許容し、シャフトに傷を付ける代わりに研磨粒子を捕捉できるからです。その限界は圧力と速度の組み合わせです。エッジロードで高負荷、低速デューティに押し込むと永久変形します。乾燥させると鉛と錫の相が汚れます。 70 HB の硬度は機能であり、欠陥ではありません。硬度を 200 HB 付近の研磨シャフトに合わせ、PV をベアリング サプライヤーのチャート内に維持するだけです。
アルミニウム青銅は、約 600 MPa の引張強度と 180 HB の硬度を備えており、錫青銅を破壊する衝撃、遅い振動、海水の侵食に耐えます。寛容性も低くなります。一般に、シャフトの硬度は 300 HB 以上に達する必要があり、アライメントが適切である必要があり、潤滑溝が実際に負荷ゾーンにオイルを供給する必要があります。柔らかいシャフトに取り付けると、ブッシュの代わりにシャフトが摩耗します。
電気的および熱的な理由から純銅が選択されます。軸受材料としては、加工硬化してかじりやすく、境界潤滑下での摩耗率が低いです。耐久性の高い滑り面が必要な場合ではなく、電流、熱、または柔らかく適合する接触面が重要な場合に指定します。
トン当たりの購入価格は、これらの金属を比較する最も信頼性の低い方法です。通常、完成部品の実際のコストは 4 つの要素によって決まります。
鋳造品と鍛造品の供給は、もう 1 つの隠れた変数です。鋳造ブッシュでは、より多くの在庫代と機械加工が必要になる場合がありますが、連続鋳造または押し出しバーでは、供給されたままの公差が厳しくなり、無駄が少なくなります。
同じ 3 つの金属が、まったく異なる理由で注文簿に繰り返し登場します。私たちの 銅ブッシュ は、まさにこの種の分割決定に合わせてキャストおよび機械加工されており、ケースのパターンを理解する価値があります。
舵ストックのブッシュには、ゆっくりとした振動、海水、波の荷重による時折の衝撃が見られます。錫青銅は、保護され、十分に潤滑された船尾配置では存続しますが、露出した舵ピントルの浸食腐食により、通常はアルミニウム青銅の選択が迫られます。トレードオフは、硬化したストック表面と十分なグリス経路です。
 ラダートランスミッションシステム用アルミニウム青銅ブッシュ 舵伝達システム用のカスタムアルミニウム青銅ブッシングで、耐摩耗性と海水耐食性が重要となる船舶用舵負荷に適しています。 製品を見る→
船尾管内の環境は海水ではなく油であり、優先事項は適合性と汚れ耐性に移ります。埋め込み性に優れた有鉛錫青銅が高価なシャフトを保護しますが、周囲のシール面は別の材料の問題です。この場合、設計者は入手可能な最も硬い合金に単純にアップグレードすべきではありません。
 船舶推進システム用錫青銅ブッシュ 船舶推進シャフト用の精密鋳造錫青銅ブッシングで、船尾管ベアリングの使用において自己潤滑性と耐海水腐食性を提供します。 製品を見る→
ウォーム ホイール リムは通常、遠心力により鋳造された青銅であり、硬化鋼製ウォームと接触して走行します。アルミニウム青銅は、衝撃負荷がかかるリフティングやタービン駆動に対してより高い耐荷重を提供します。錫青銅は、中程度の負荷での滑り挙動を改善し、摩擦を低減します。ホイールの合金とウォームの硬度によってドライブが摩耗するか磨耗するかが決まるため、このペアを一緒に指定する必要があります。
グラファイトプラグ付きブッシュは、同じ真鍮またはアルミニウム青銅のベースを採用し、壁を通して固体潤滑剤プラグを挿入します。これらは、グリースへのアクセスが不可能な場合、メンテナンス間隔がプラントの停止サイクルよりも長い場合、または潤滑剤の汚染が許容できない場合(クラッシャのピボット ポイント、キルン ダンパーのリンケージ、水中のゲート ベアリングなど)に合理的です。
2 つの制約が機能するかどうかを決定します。まず、シャフトです。Ra 0.4 ~ 0.8 μm 程度の研削面と適度な硬度が必要です。そうでない場合は、プラグの材質によってシャフトが研磨されるだけです。第 2 に、デューティ サイクルです。つまり、連続的な低速振動は、プラグが詰まったブロンズ ウェルに適していますが、高速連続回転は一般に適していません。グラファイトフィルムの水による洗い流しも現実のものであるため、水中用途にはそれ自体で流体に耐えるベース合金が必要です。
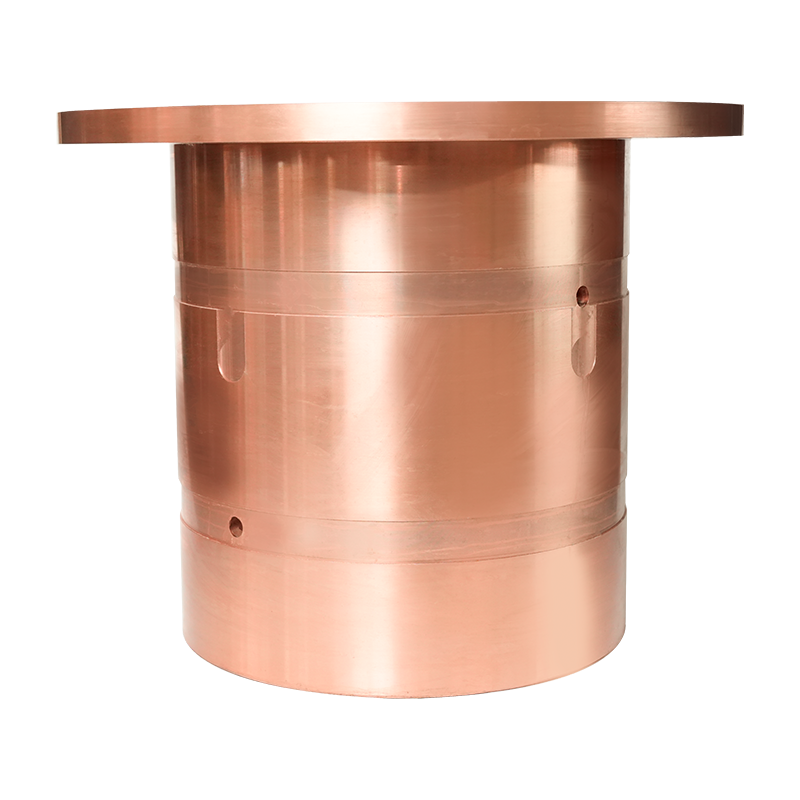
 鉱山機械用自己潤滑真鍮ブッシュ 鉱山機械用の潤滑コラムが埋め込まれた真鍮ブッシングで、重負荷、低速、腐食性の運転条件での外部潤滑の必要性を軽減します。 製品を見る→
これらの条件が満たされる場合、メンテナンス スケジュールから潤滑ポイントを削除することで、プラグのコストを簡単に回収できます。
私たちが調査を依頼された故障のほとんどは、合金ではなく色を指定した注文書に遡ります。通常、完全な明細には次の詳細が含まれます。
これらの合金はいずれも摩耗対の半分にすぎないため、相手側シャフトの材質と硬度を同じドキュメントに追加すると、ループが閉じられます。 「ブロンズ」だけが記載された図面が何年も流通している場合、次の押収後ではなく、次の命令の前に修正する価値があります。当社のエンジニアは義務を見直し、書面で成績を確認できます。 チームに連絡する 図面、荷重、流体との関係。
銅の導体、錫青銅のベッド、アルミニウム青銅のレジスト、そして真鍮の機械が速くて安価です。抽象的に言えば、どれもこれより優れた金属ではありません。それぞれが、負荷、速度、流体、メンテナンス アクセスの特定の組み合わせに対する正しい答えです。
衝撃荷重がかかる海水中で部品が動く場合は、アルミニウム青銅から始めてシャフトの硬さを確認してください。中程度の負荷で潤滑された状態で動作する場合、通常、有鉛錫青銅の方が耐久性があり、代替品よりも価格が高くなります。小型で大量の継手の場合、サイクル タイムでは真鍮が有利です。そして、誰もグリースニップルに手が届かない場合、プラグが詰まった自己潤滑グレードが唯一残された賢明な会話です。
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
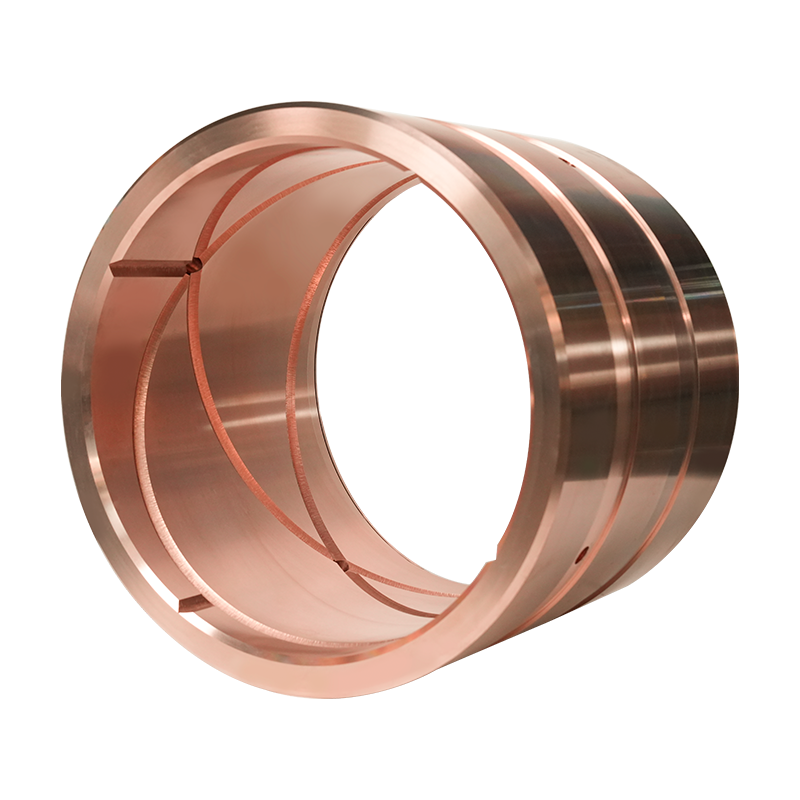
エンジニアリング機械用のティンブロンズブッシングは、スズ、亜鉛、鉛などの合金要素を備えた高品質の高純度銅基板で作られています。耐摩耗性、耐食性、自己潤滑特性があります。エンジ...
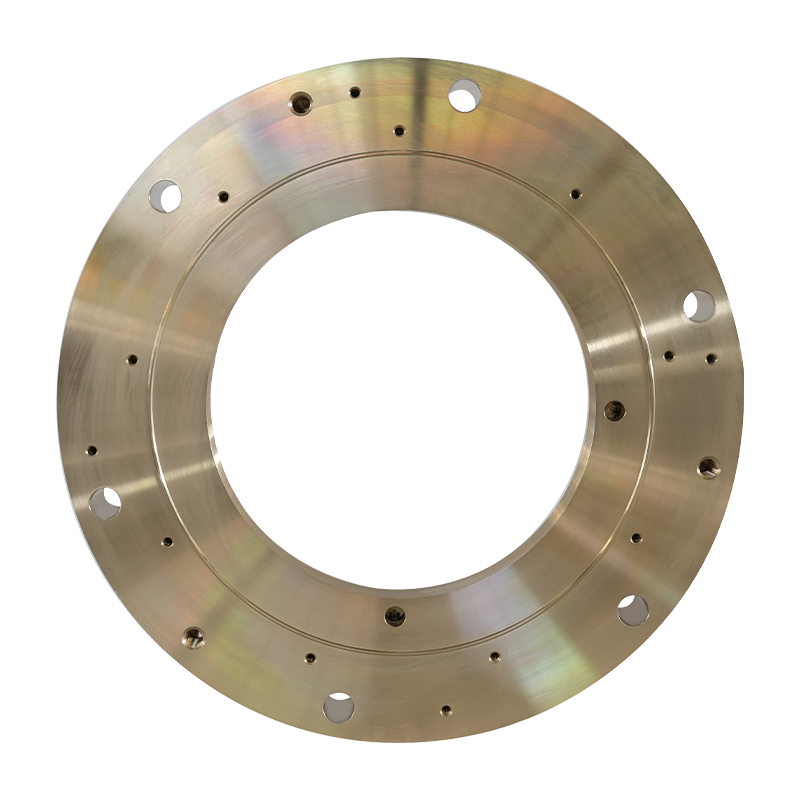
マリン銅合金シーリングリング海洋シーリングリングは、船尾シャフト(プロペラシャフト)と船尾チューブの間の潤滑環境を保護するために設計された船推進システムの重要なシーリング成分...
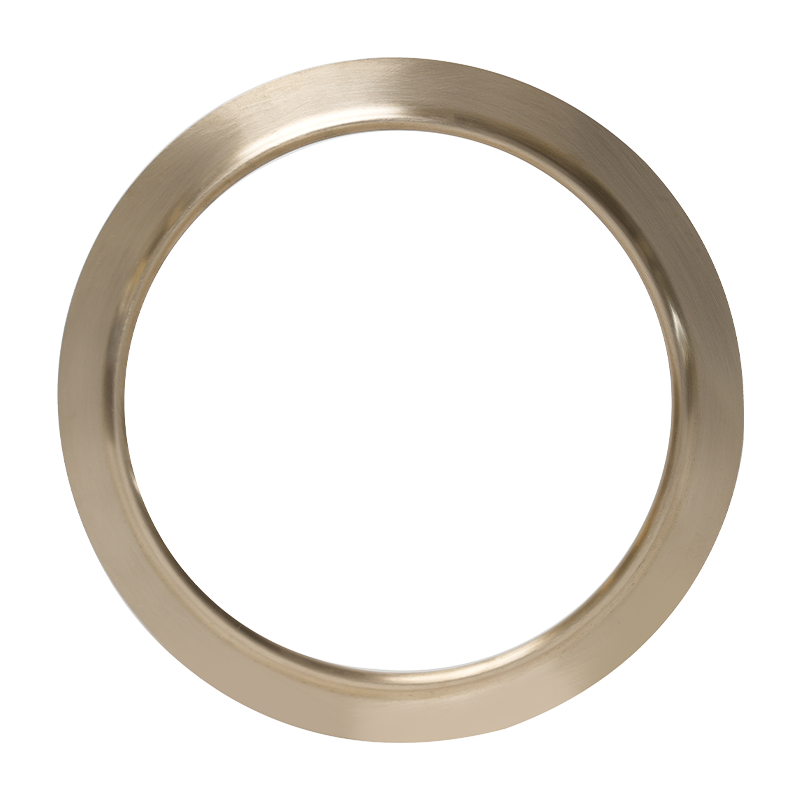
推進装置シールマリン銅合金シーリングリングは、高品質の銅合金材料で作られており、船推進装置と過酷な労働条件向けに特別に設計されています。耐摩耗性、耐食性、圧力抵抗があり、高圧...
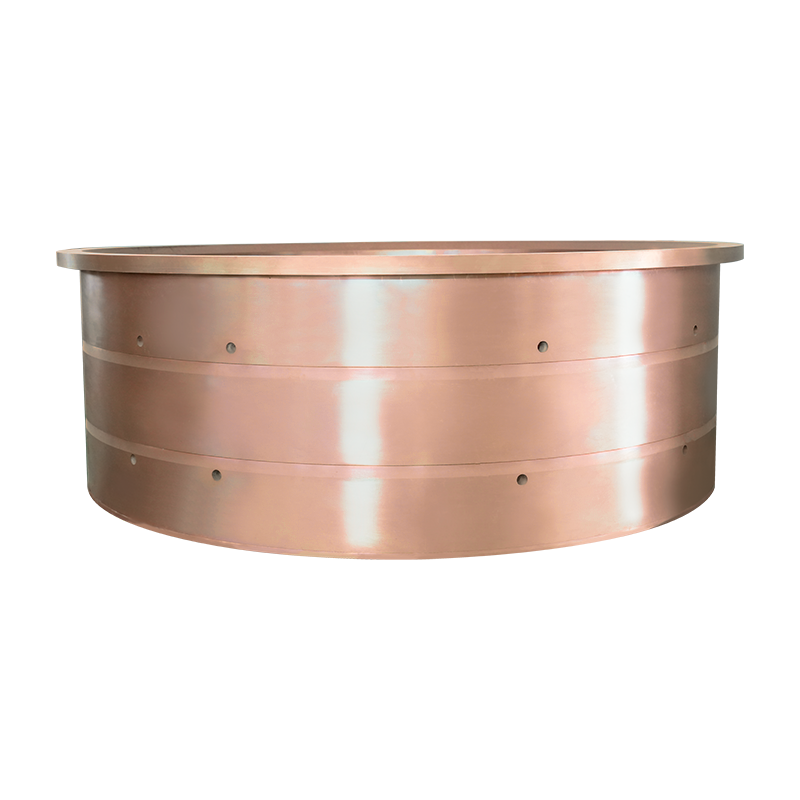
アンカーウインチベアリングとブリキのブロンズブッシングは、重荷、高速、およびハイウィアの条件に合わせて設計されています。スズ、リン、およびその他の強化要素の高純度銅ベースの融...
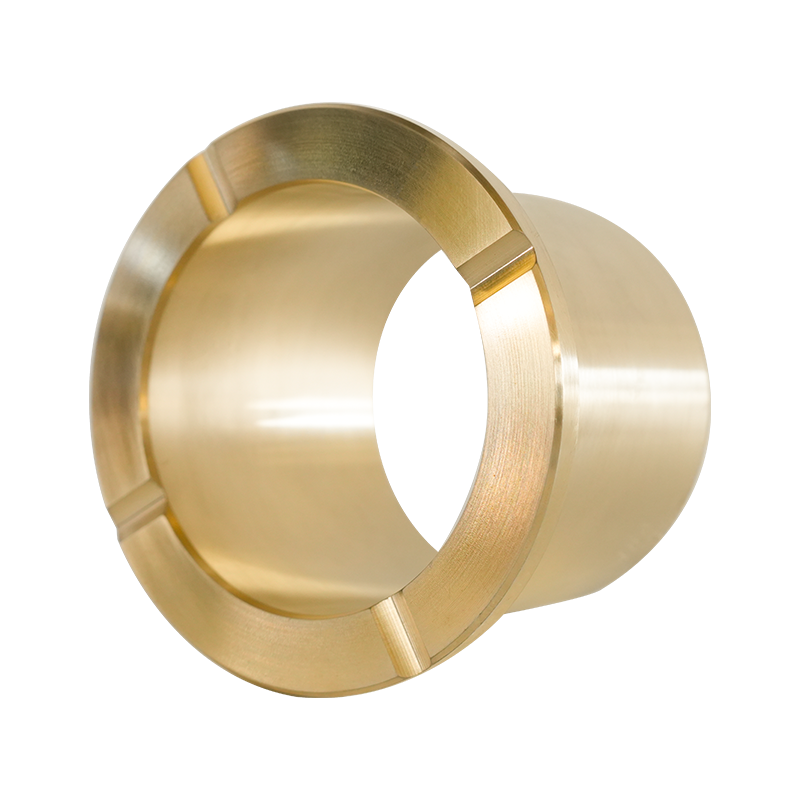
マイニング機器ブラスブッシングは、採掘機器の高負荷および高装備条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を持つ高品質の真鍮材料で作られています。これは、クラ...
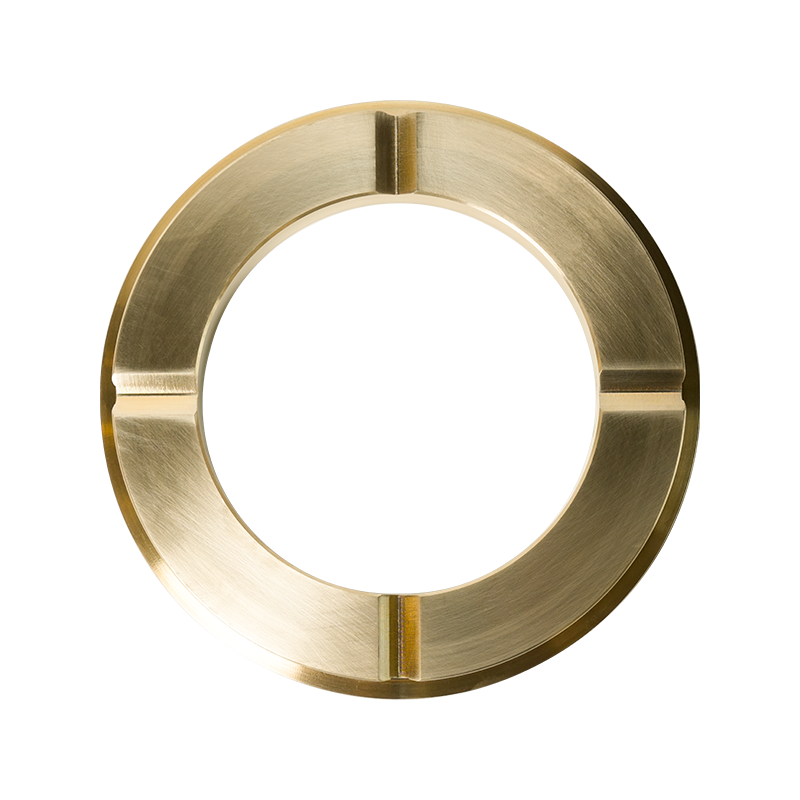
エンジニアリング機械の真鍮製ブッシングは、エンジニアリング機械の高負荷および高装いの労働条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を備えた高品質の真鍮合金で...
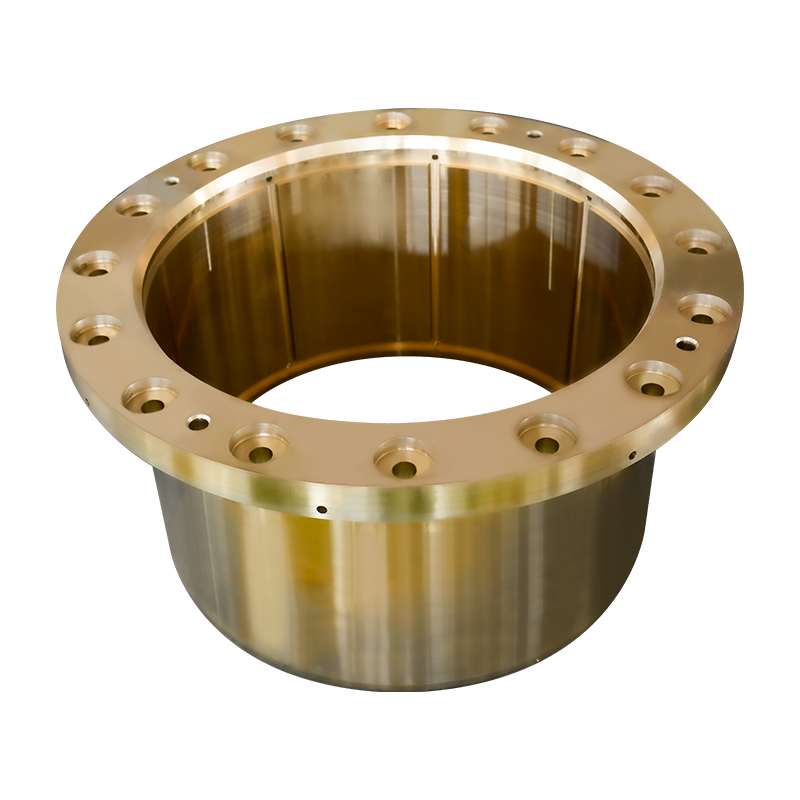
冶金機器の真鍮製ブッシングは、冶金産業の労働条件のために設計された高性能の真鍮製のブッシングです。特別な銅合金で精密にキャストされており、超高耐摩耗性、高温耐性、耐衝撃性があ...
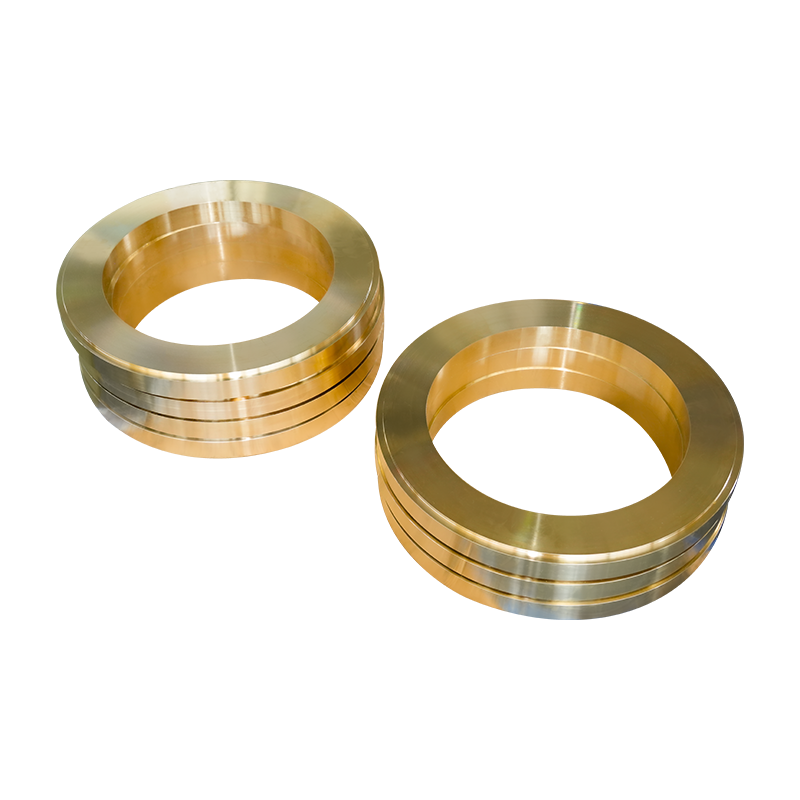
船尾シャフトシーリングデバイスブラスブッシングは、船の船尾シャフトシーリングシステム向けに設計された高性能の真鍮摩耗耐性銅ブッシングです。正確な機械加工を備えた海軍の真鍮(C...
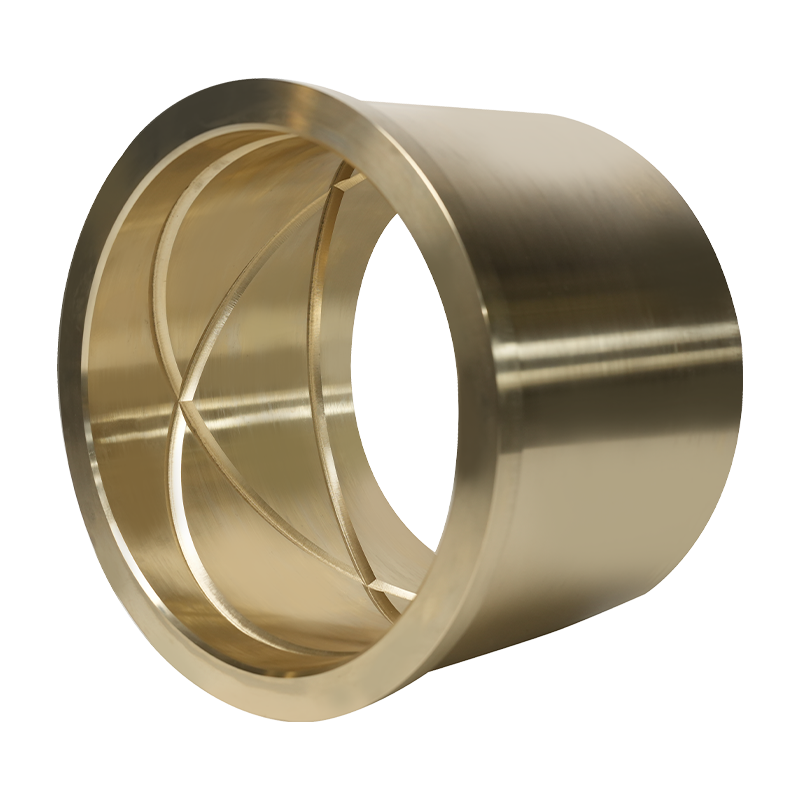
ラダー送信システム用のアルミニウムブロンズブッシングは、ラダー送信システム向けに調整されています。これは、高品質の銅に基づいており、アルミニウム、鉄、その他の合金元素で添加さ...
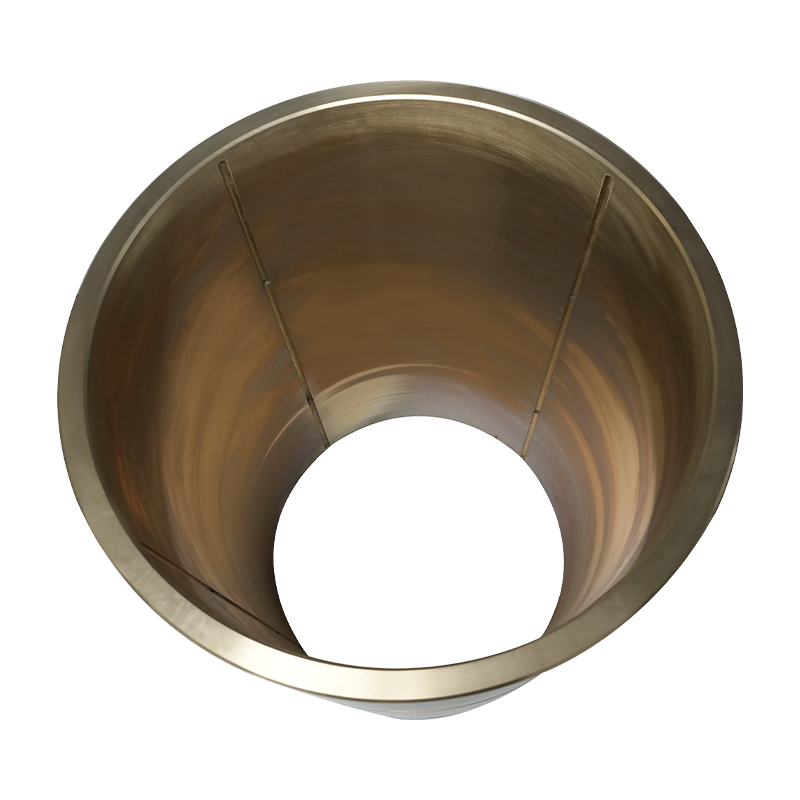
船の油圧シリンダーとラダー角度フィードバック製品用のアルミニウムブロンズブッシングは、船の油圧シリンダーとラダー角度フィードバックシステム用に設計されています。耐摩耗性、耐食...
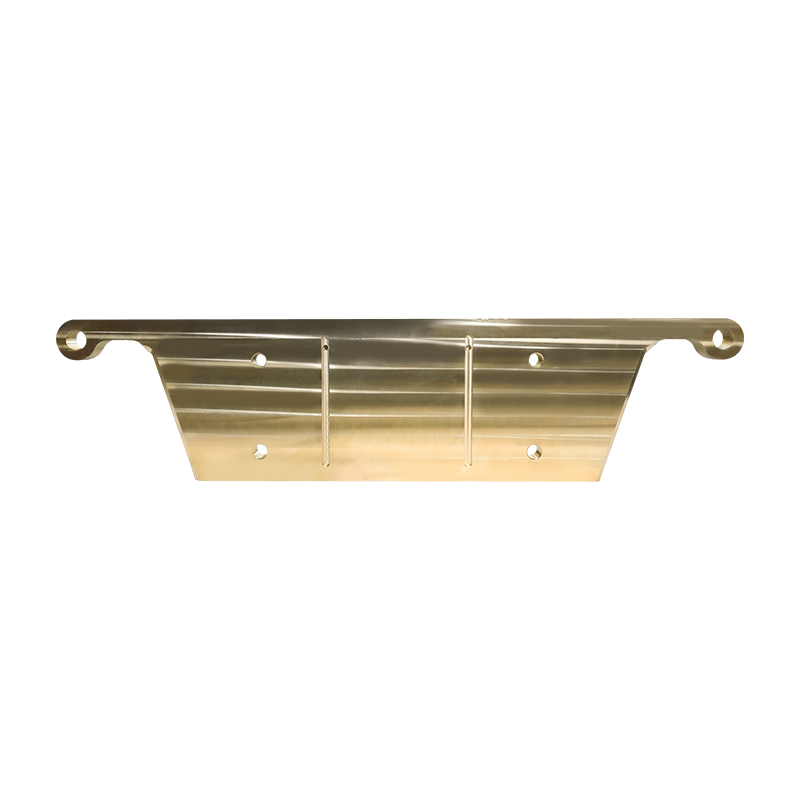
マイニング装置の真鍮プレートは、耐摩耗性、圧縮強度、耐食性を備えた高品質の高強度の真鍮材料で作られており、高負荷および高吸収条件の採掘装置のために特別に設計されています。鉱山...
