

 English
 日本語
 русский
 Deutsch
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
アプリケーション業界
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
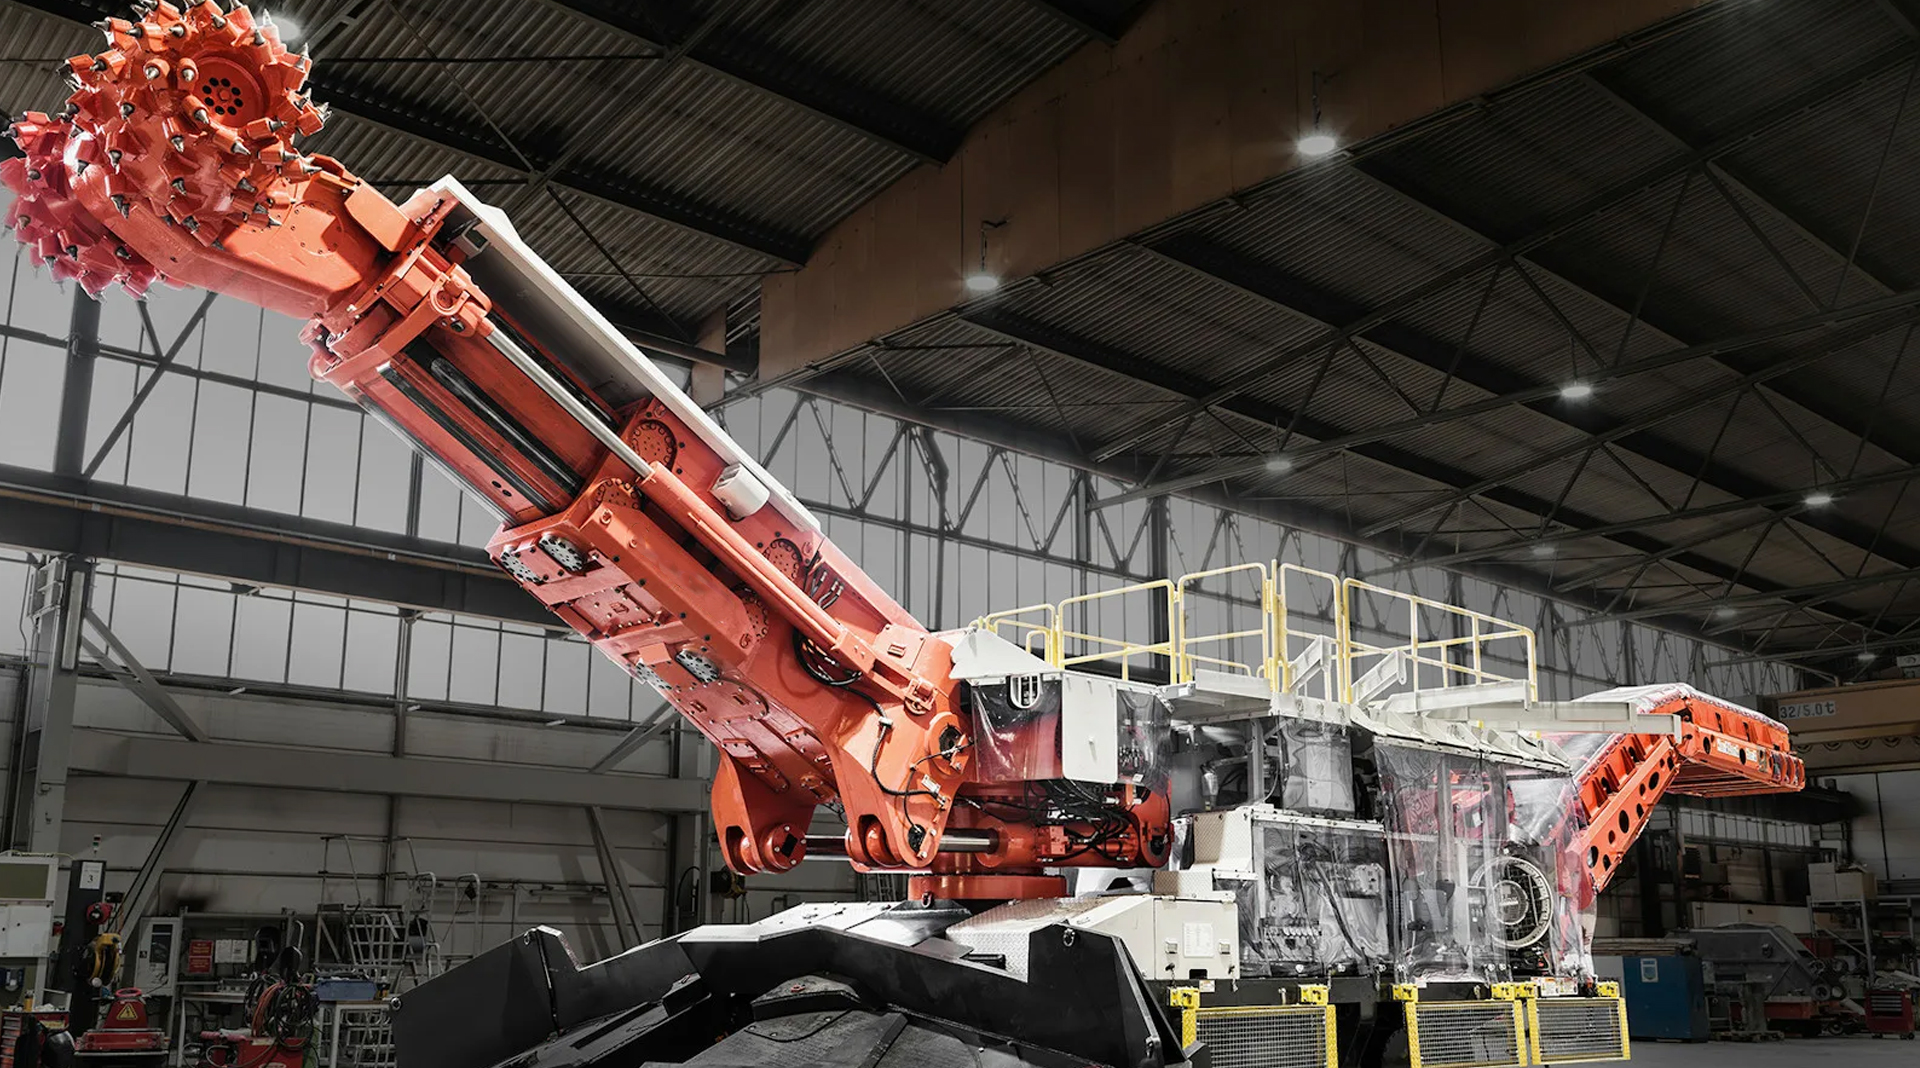
マイニング機器
建設機械
石油とガス、冶金機器
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
コンテンツ
鉱山掘削機の最近のメンテナンス レビュー中に、ブーム アセンブリのピン ジョイントが加工公差を超えて摩耗していることがわかりました。図面上で指定された交換部品は「スリーブベアリング」でした。しかし、購買エンジニアは「ブッシュ」を注文していました。これらは同じコンポーネントですか?この曖昧さは機械工場全体に共通しており、調達部門とエンジニアリング部門が同じ青銅シリンダーに対して異なる用語を使用すると時間がかかります。簡単に言うと、ブッシングとスリーブは多くの場合同じ意味で使用されますが、微妙な工学上の慣例によって区別されているということです。より長い答えには、公差、潤滑、材料の選択、サポートする必要がある動きの種類が含まれます。
本質的には、ブッシュとスリーブの両方が円筒形のライナーであり、可動部品間の摩擦を軽減します。これらはハウジングまたはボアの内側にフィットし、シャフトまたはピンの座面を提供します。これらは、ブロンズスリーブ内で回転するシャフトなどの回転運動、または直線運動する油圧シリンダーロッドに見られるような滑り運動のいずれかをサポートします。すべり軸受であるため転がり要素がなく、潤滑剤の薄い膜を通じて、または自己潤滑時には材料自体を通じて荷重を伝達します。
機能的な観点から見ると、ブッシングは取り外し可能なすべり軸受スリーブです。スリーブ ベアリングは、比較的小さなクリアランスを持つシャフト上で動作するように設計された特定の種類のブッシュです。多くの工業用カタログでは、「スリーブ」という言葉は直円筒の形状を強調し、「ブッシング」という言葉は交換可能な摩耗部品の機能を暗示しています。たとえば、フランジ付きブッシュには、軸方向に位置決めする一体型カラーが付いています。スリーブベアリングは通常真っ直ぐで、ハウジングに圧入されています。
スペアパーツリストにどの用語を使用するかを決定するには、実際の違いは動作条件よりも重要です。エンジニアは、部品の取り付け方法と荷重に基づいて 2 つの名前を解釈します。以下の表は、ベアリングのカタログと機械の図面に見られる一般的な違いをまとめたものです。
| アスペクト | ブッシング | スリーブベアリング |
|---|---|---|
| 一次定義 | 取り外し可能なベアリングライナー | シャフトに巻き付けられたプレーンベアリング |
| 一般的な形状 | 円筒形、フランジ形、スラスト形 | 通常は真っ直ぐな円筒形 |
| 一般的なフィット感 | ハウジングへの圧入または滑り嵌め | シャフトに滑り嵌め、ハウジングにしっかりと固定 |
| モーション処理 | 回転またはスライド | 主に回転 |
| 代表的な材質 | 青銅、真鍮、スチールバック | ブロンズ、バイメタル、ポリマー |
| 交換 | 素早い交換部品 | ベアリングアセンブリ内の摩耗コンポーネント |
実際には、多くのサプライヤーが同じ部品を両方の名前でリストしています。この区別は、公差を指定するときに最も役立ちます。スリーブ ベアリングでは、流体力学的油膜を維持することが期待されるため、多くの場合、より厳しい推奨クリアランスが設定されています。特にシャフトの動きが遅い場合や振動している場合、ブッシングによりクリアランスが大きくなる場合があります。
ブッシングとスリーブはいくつかの標準構成で表示されます。それぞれの形状は特定の取り付けの課題を解決し、異なる方法で耐荷重に影響を与えます。
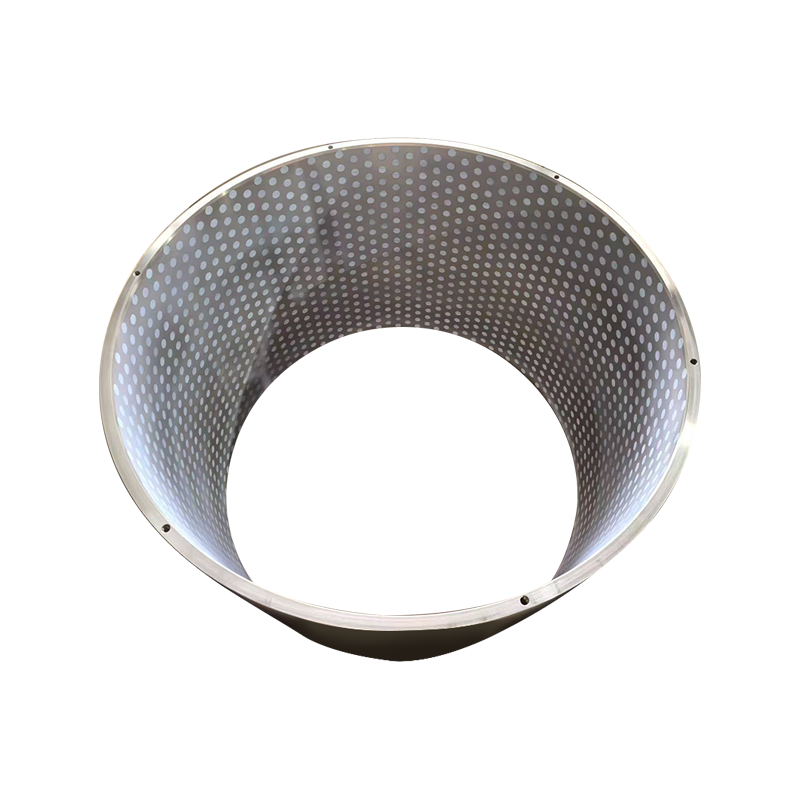 重機用自己潤滑黄銅ブッシュ この真鍮ブッシュには固体潤滑剤が埋め込まれており、高負荷で粉塵の多い条件下でもメンテナンスフリーで動作します。グリースの再塗布が現実的ではない掘削機や破砕機に適しており、ダウンタイムを削減し、機器の寿命を延ばします。 製品を見る→
掘削機や破砕機などのハイサイクル機器の場合、自己潤滑設計により、困難なアクセス ポイントからグリースを再塗布する必要がなくなるため、ダウンタイムが短縮されます。モーションが部分的に振動している場合、またはベアリングが密閉されている場合に特に効果を発揮します。
材料の選択により、耐荷重、耐食性、摩耗率が決まります。スチールバックのブッシュやポリマーブッシュも存在しますが、銅合金は高い強度と優れた埋め込み性および熱伝導性を兼ね備えているため、依然として重工業用途のベンチマークとなっています。
ブッシングとスリーブの市場を支配しているのは 3 つの合金です。
 ラダートランスミッション用アルミニウム青銅ブッシュ 船舶用舵システム用に設計されたこのブッシングは、高い強度、耐腐食性、耐疲労性を備えています。高い負荷と温度に耐え、信頼性の高い伝達を確保しながら、厳しい環境でもシャフトを保護します。 製品を見る→
素材を選ぶ際にはシャフトの硬さもチェックしましょう。より柔らかいブロンズブッシュが優先的に摩耗することで高価なシャフトを保護します。シャフトがすでに硬化またはコーティングされている場合は、アルミニウム青銅などのより硬い合金をかじりの危険なく使用できます。
ブッシングとスリーブベアリングは、メンテナンスが困難で負荷が高い場所で威力を発揮します。鉱山機械では、衝撃荷重や瞬間的な位置ずれに耐えられるため、ブーム ジョイントとバケット ピボットには重いフランジ付き青銅製ブッシングが使用されます。冶金工場では、潤滑剤が燃えたり洗い流されたりする領域では、連続鋳造機は自己潤滑ブッシングに依存しています。
海洋用途では、海水腐食と研磨性汚染物質の両方が避けられないため、特に要求が厳しくなります。船舶のステアリング ギア、ラダー トランスミッション、プロペラ シャフト シールでは、多くの場合、錫青銅のブッシングと銅合金のシール リングが組み合わされます。シールリングは海水の浸入を防ぎ、ブッシングはシャフトの位置合わせを維持します。
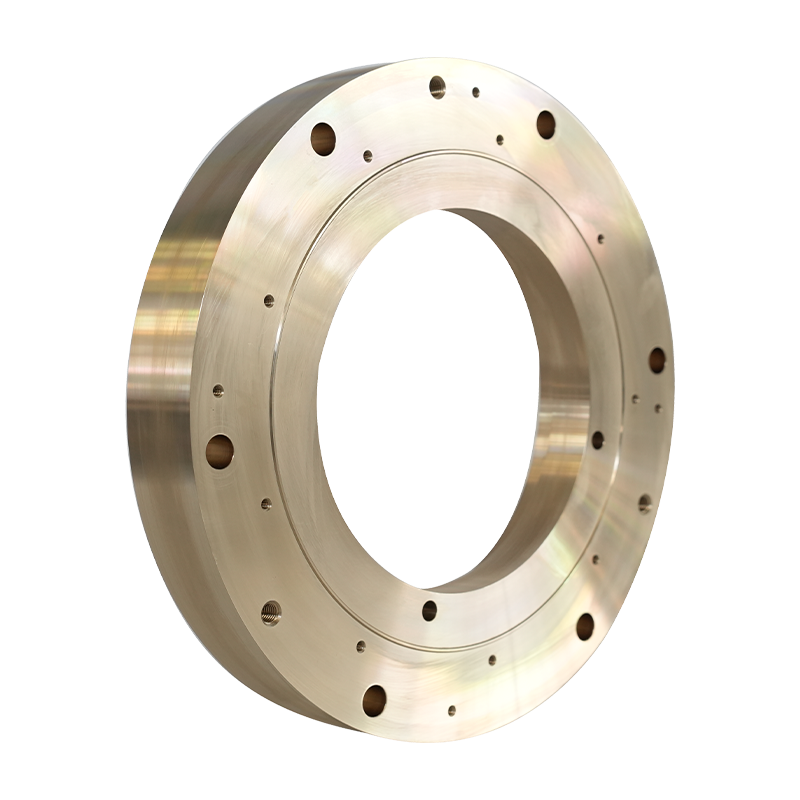 船尾シャフト用船舶用銅合金シールリング このシール リングは、船舶推進システムへの海水の浸入と油漏れを防ぎます。ぴったりとフィットするように精密に機械加工されており、摩擦と摩耗を軽減し、スターンシャフトアセンブリの長期にわたる安定した動作を保証します。 製品を見る→
掘削機、ローダー、掘削アタッチメントなどの建設機械では、ピンや油圧シリンダのトラニオンにさまざまな銅ブッシュが使用されています。これらのコンポーネントは連続回転ではなく揺動運動を受けるため、エンジニアは境界潤滑や時折の汚染に耐えられる材料を好みます。
ブッシングの選択は、1 つの仕様だけで決まるわけではありません。初期不良を回避する最も早い方法は、購入する前に次の要因に対処することです。
これらの要素が明確になると、合金、プレーン、フランジ、または分割の形状、および内部クリアランスを指定できます。信頼できるメーカーは、アプリケーションのパラメータを検討し、デューティサイクルを満たしながらコスト効率の高いグレードを提案してくれます。
Yangzhou Yifeng Copper Products は 2005 年以来、鋳造および機械加工されたブッシング、プレート、自動潤滑ベアリング、船舶用シール リングに重点を置いた銅合金部品を製造してきました。 30,000 平方メートルの施設と年間 5,000 トンの生産能力を備えた同社は、標準カタログ部品とカスタム形状の両方をサポートしています。同社のエンジニアリング チームは、材料の選択と公差設計の経験が豊富で、購入者が大きすぎるクリアランス、不適切な合金の選択、シャフトの仕上げの悪さなどのよくある落とし穴を回避するのに役立ちます。
新しい機械または改造用のブッシュとスリーブ ベアリングのどちらを使用するかを決定する場合、最も早い方法は、荷重と速度のデータを技術サプライヤーに送信することです。会社の能力について詳しくは、 ページについて または、特定のアプリケーションについて直接話し合うこともできます。 お問い合わせページ 。最初のパスで材料、取り付け、潤滑を適切に行うことで、装置の寿命全体にわたってダウンタイムとスペアパーツのコストが削減されます。
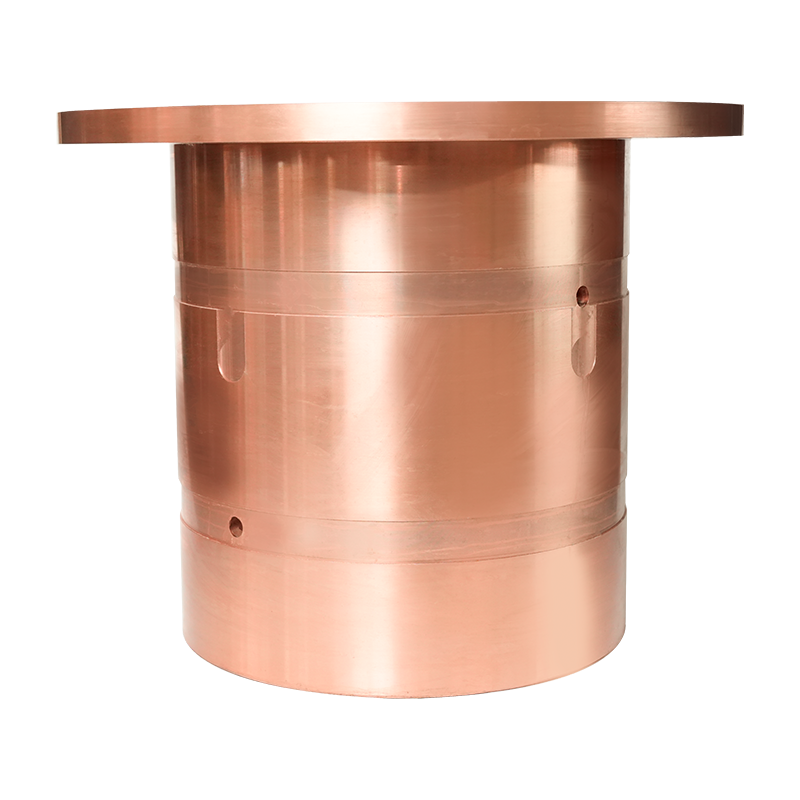
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
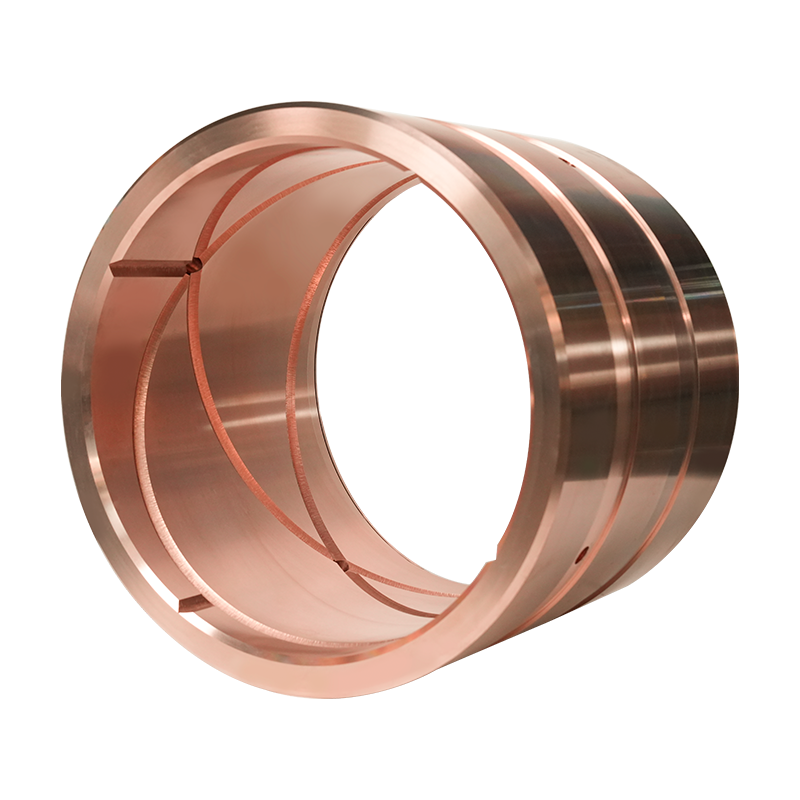
エンジニアリング機械用のティンブロンズブッシングは、スズ、亜鉛、鉛などの合金要素を備えた高品質の高純度銅基板で作られています。耐摩耗性、耐食性、自己潤滑特性があります。エンジ...
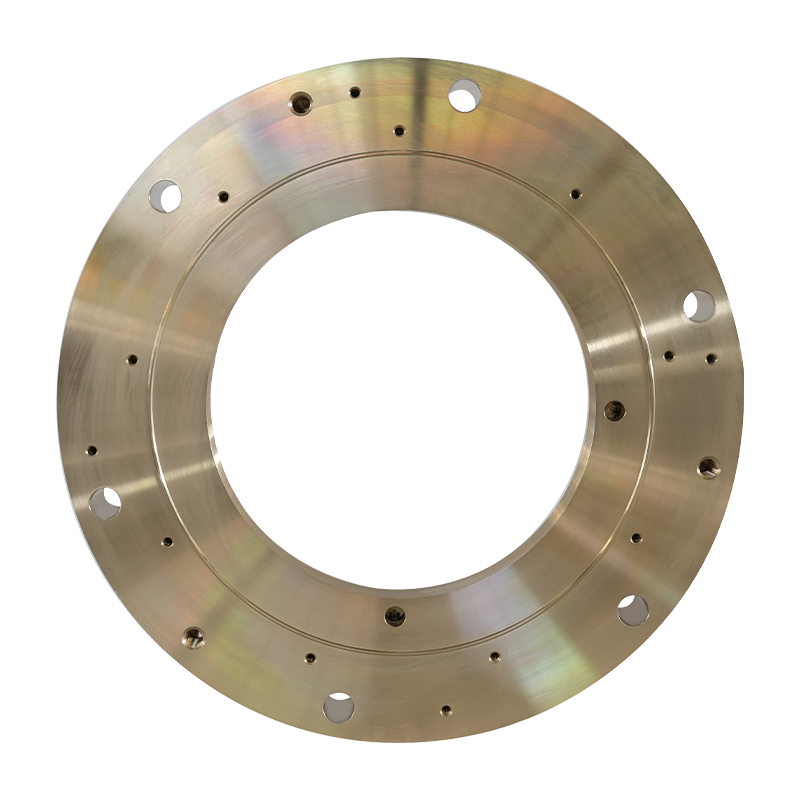
マリン銅合金シーリングリング海洋シーリングリングは、船尾シャフト(プロペラシャフト)と船尾チューブの間の潤滑環境を保護するために設計された船推進システムの重要なシーリング成分...
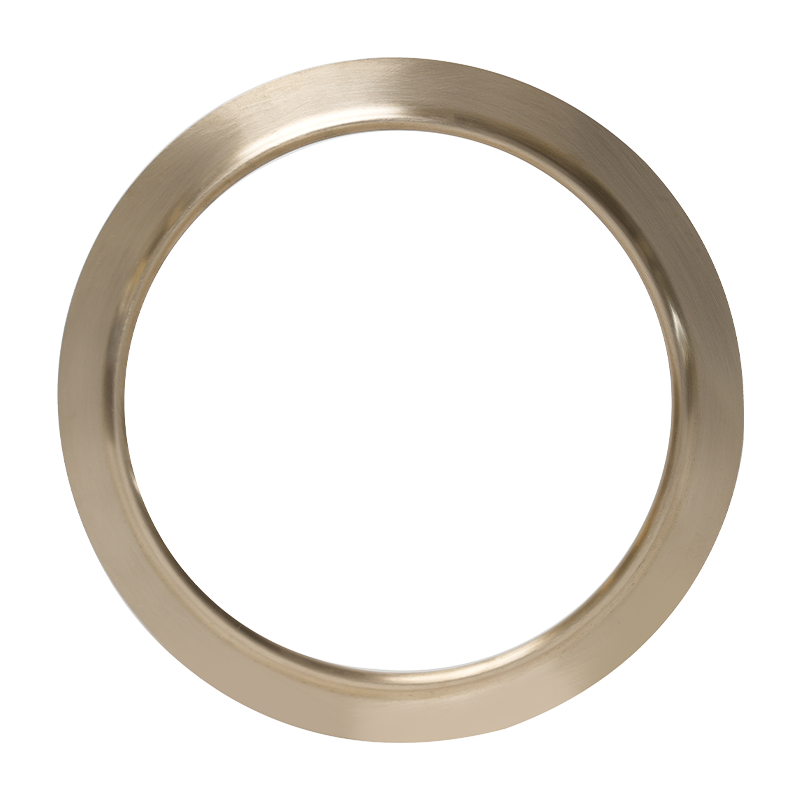
推進装置シールマリン銅合金シーリングリングは、高品質の銅合金材料で作られており、船推進装置と過酷な労働条件向けに特別に設計されています。耐摩耗性、耐食性、圧力抵抗があり、高圧...
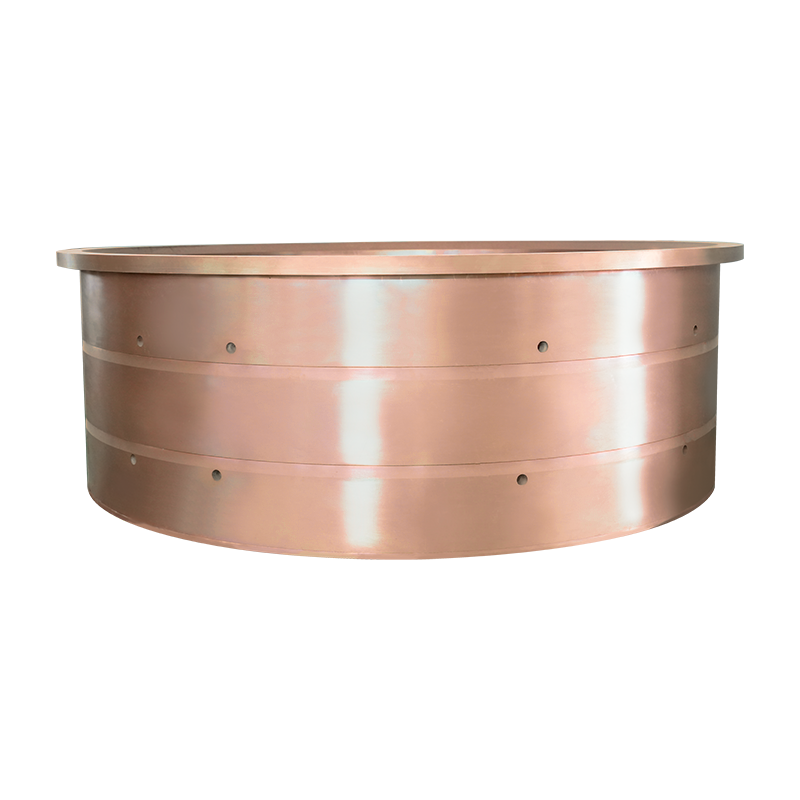
アンカーウインチベアリングとブリキのブロンズブッシングは、重荷、高速、およびハイウィアの条件に合わせて設計されています。スズ、リン、およびその他の強化要素の高純度銅ベースの融...
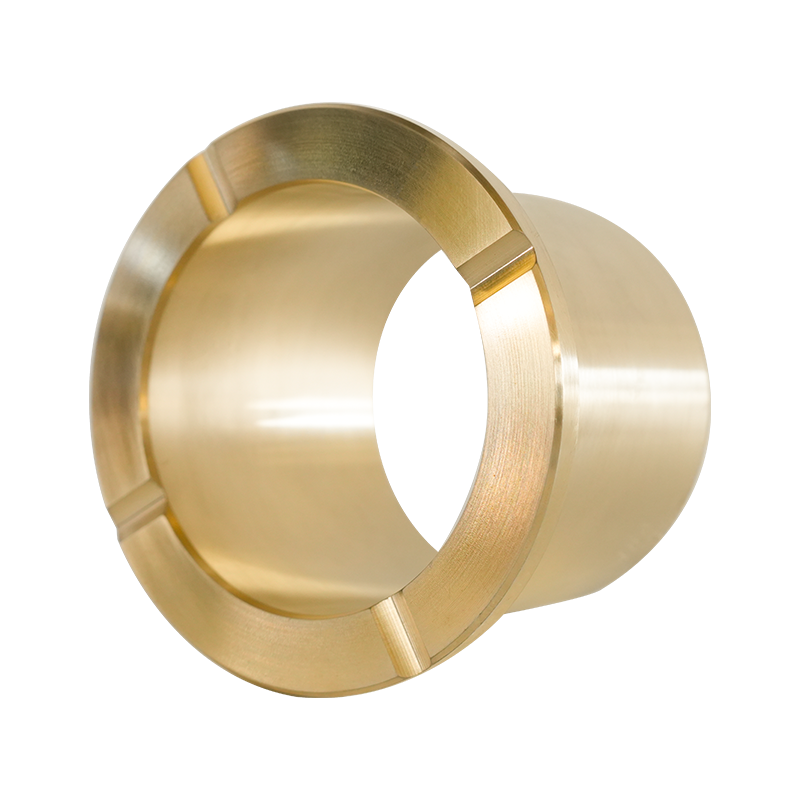
マイニング機器ブラスブッシングは、採掘機器の高負荷および高装備条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を持つ高品質の真鍮材料で作られています。これは、クラ...
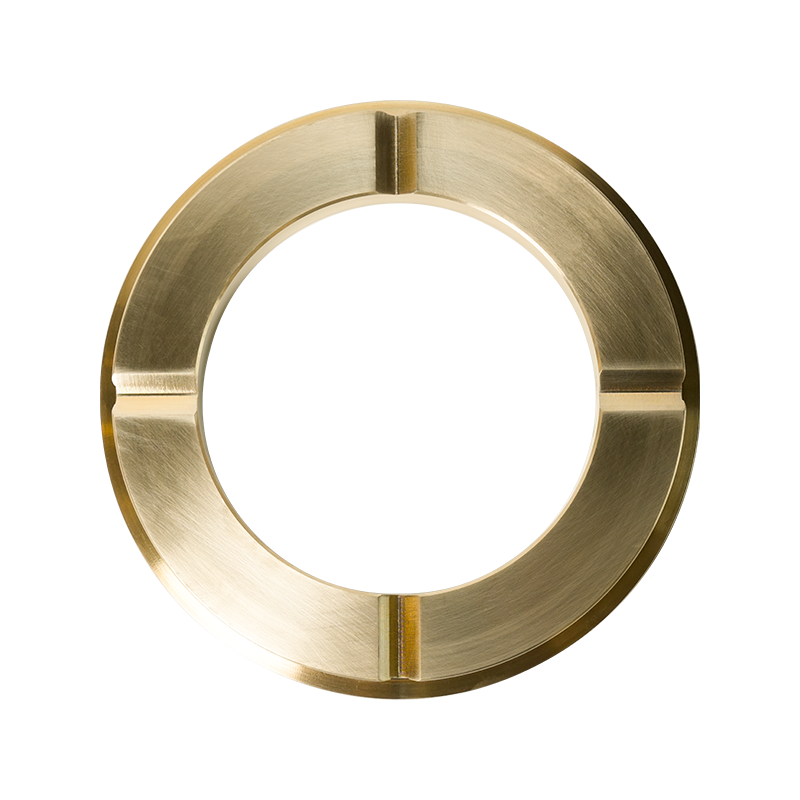
エンジニアリング機械の真鍮製ブッシングは、エンジニアリング機械の高負荷および高装いの労働条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を備えた高品質の真鍮合金で...
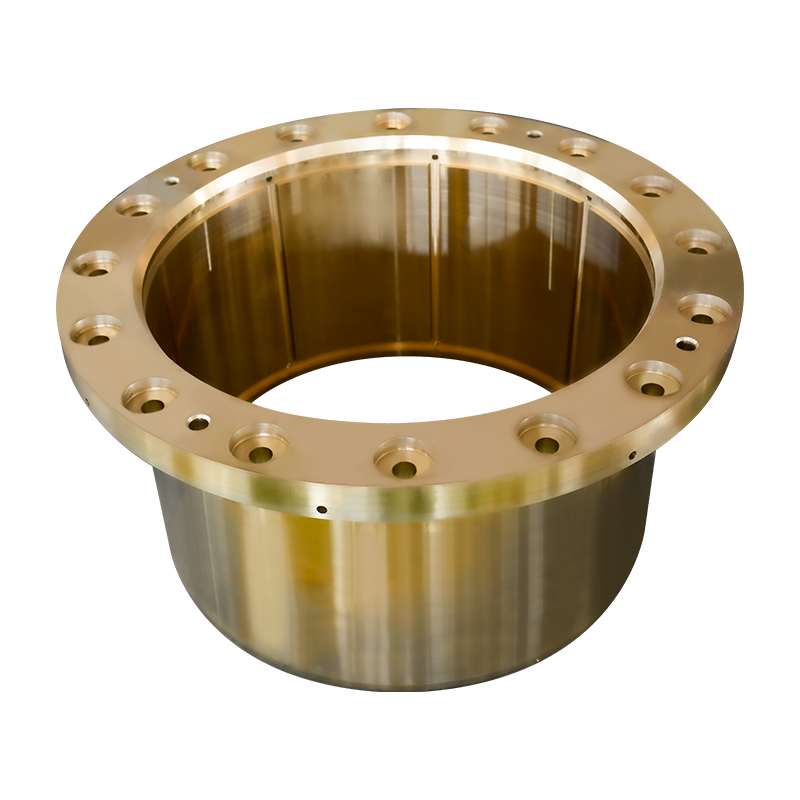
冶金機器の真鍮製ブッシングは、冶金産業の労働条件のために設計された高性能の真鍮製のブッシングです。特別な銅合金で精密にキャストされており、超高耐摩耗性、高温耐性、耐衝撃性があ...
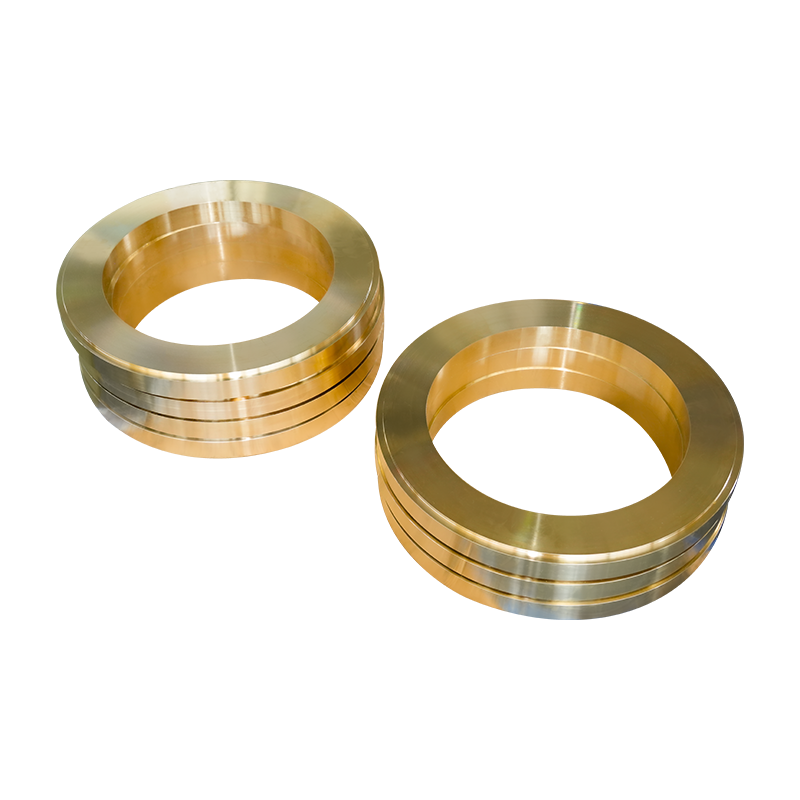
船尾シャフトシーリングデバイスブラスブッシングは、船の船尾シャフトシーリングシステム向けに設計された高性能の真鍮摩耗耐性銅ブッシングです。正確な機械加工を備えた海軍の真鍮(C...
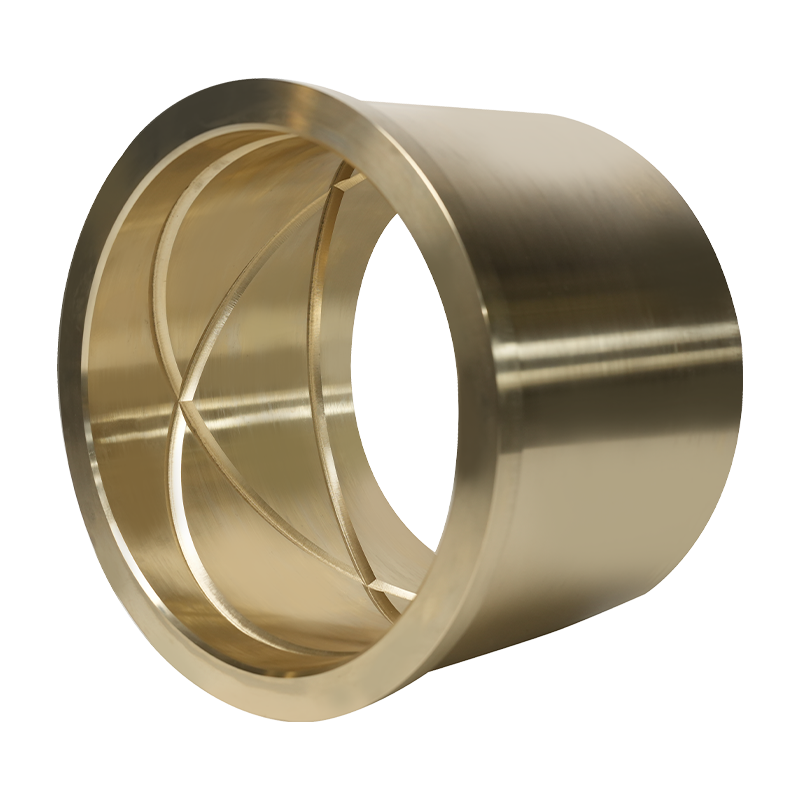
ラダー送信システム用のアルミニウムブロンズブッシングは、ラダー送信システム向けに調整されています。これは、高品質の銅に基づいており、アルミニウム、鉄、その他の合金元素で添加さ...
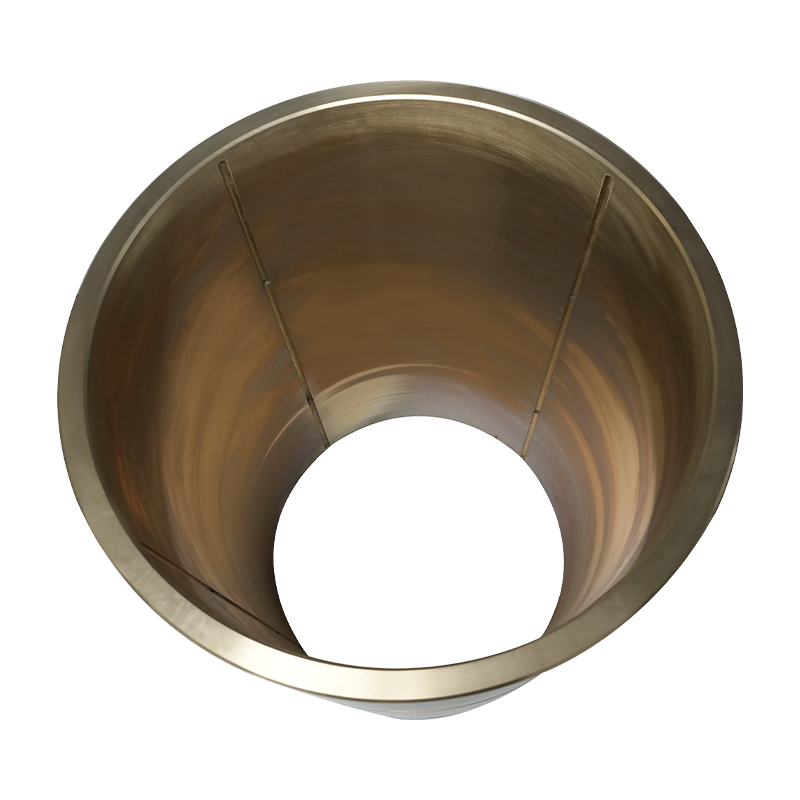
船の油圧シリンダーとラダー角度フィードバック製品用のアルミニウムブロンズブッシングは、船の油圧シリンダーとラダー角度フィードバックシステム用に設計されています。耐摩耗性、耐食...
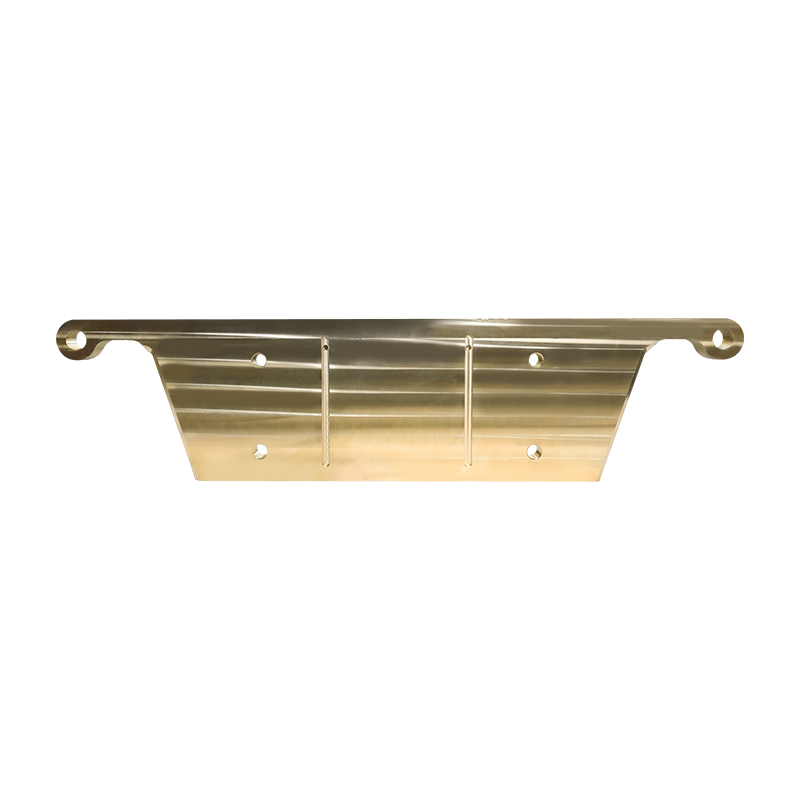
マイニング装置の真鍮プレートは、耐摩耗性、圧縮強度、耐食性を備えた高品質の高強度の真鍮材料で作られており、高負荷および高吸収条件の採掘装置のために特別に設計されています。鉱山...
