

 English
 日本語
 русский
 Deutsch
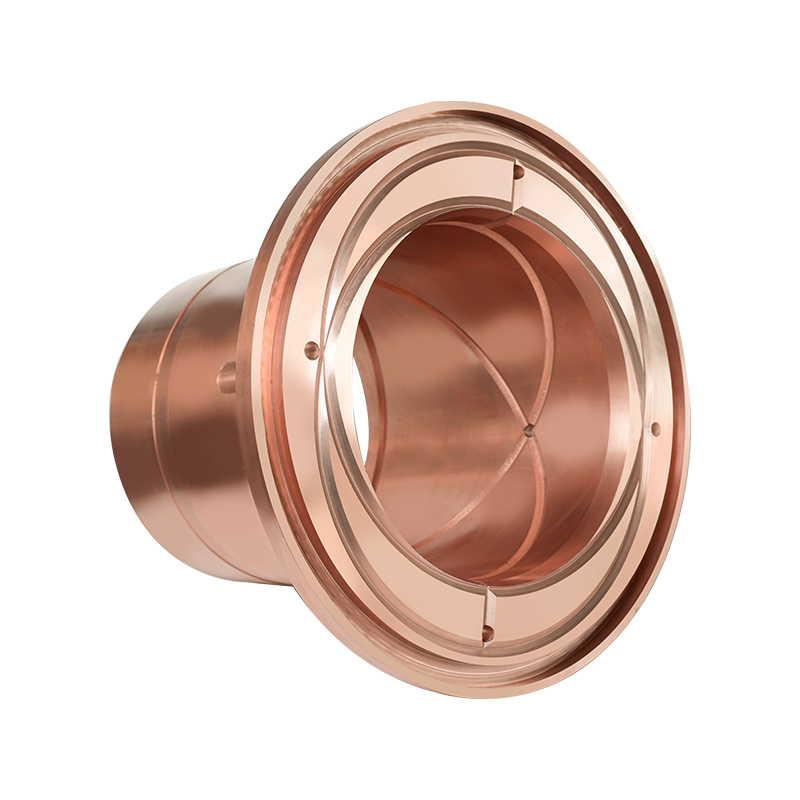
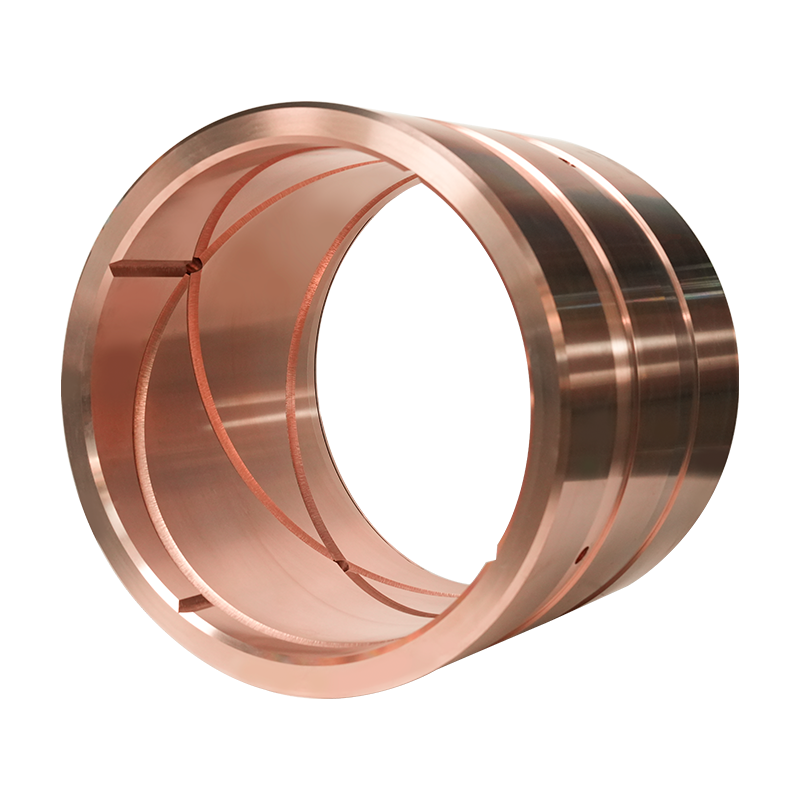
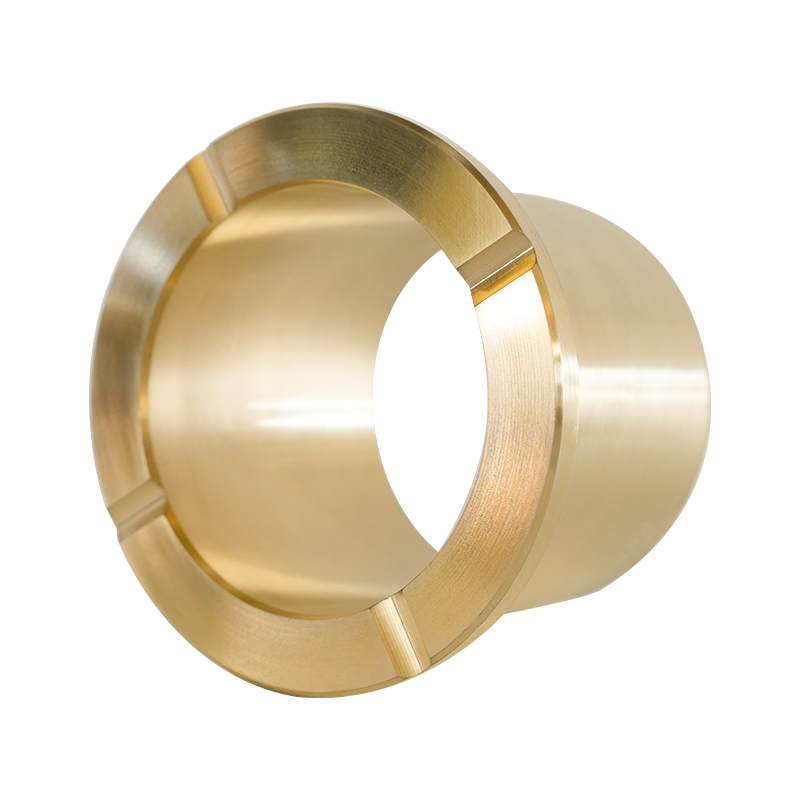
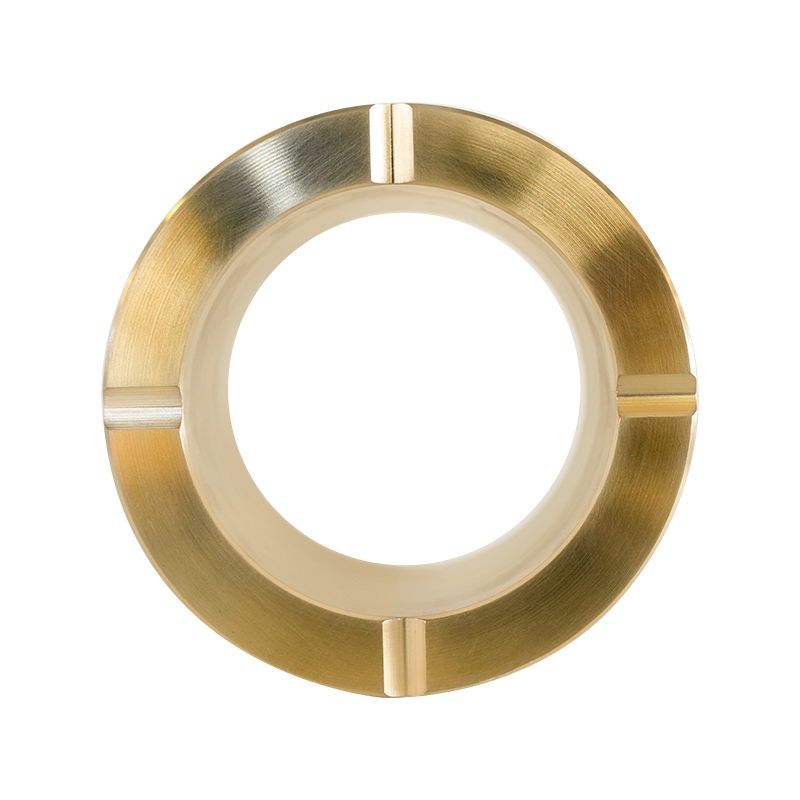
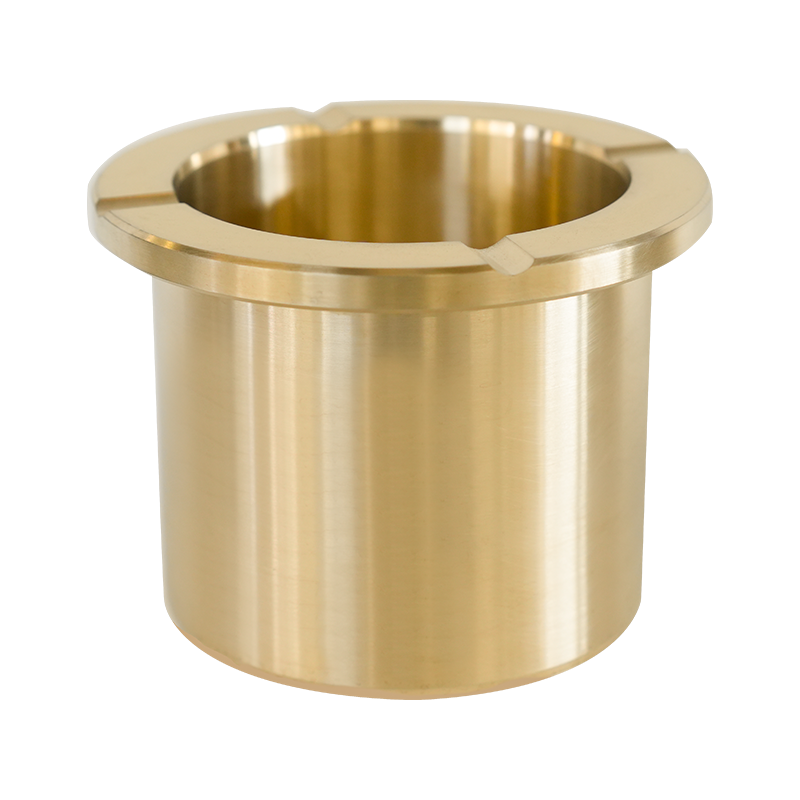
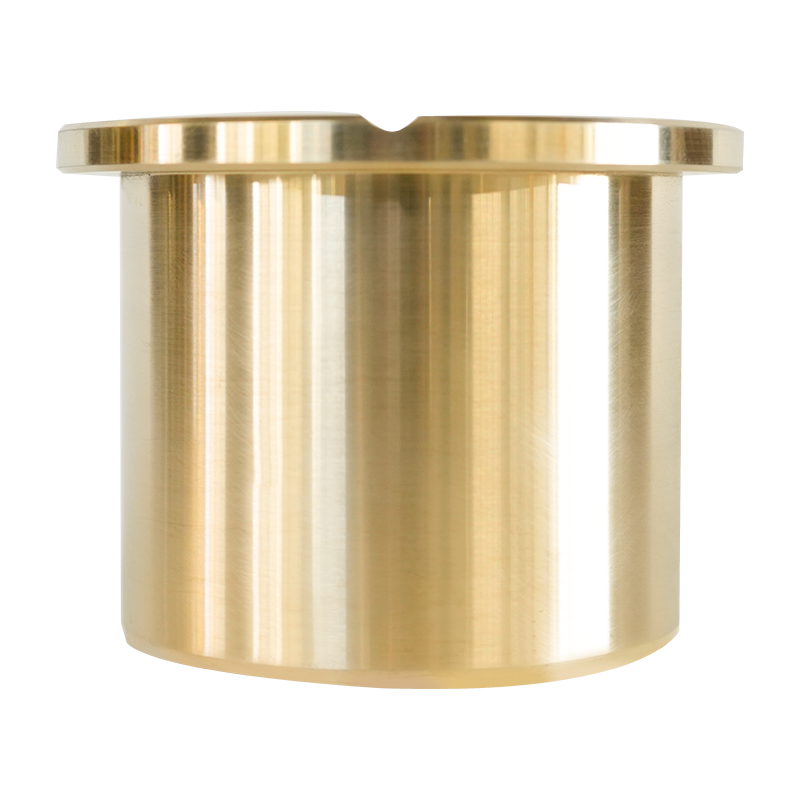
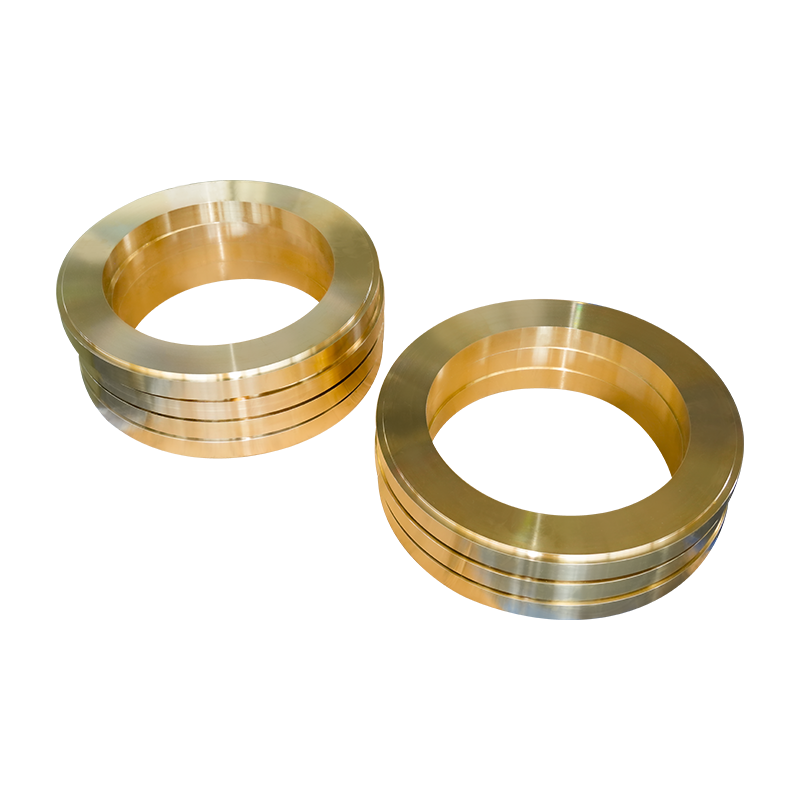
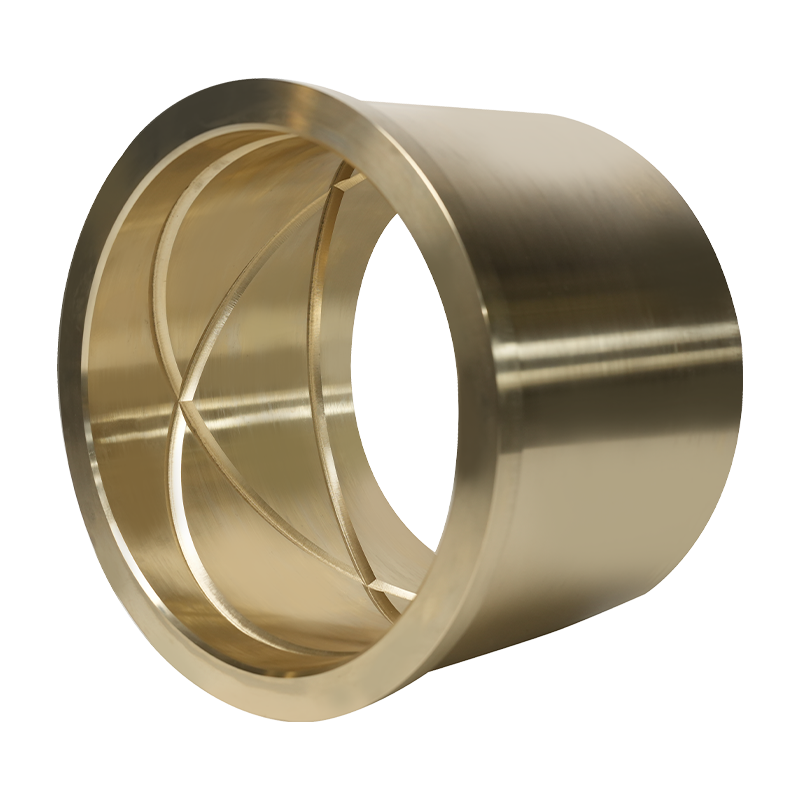
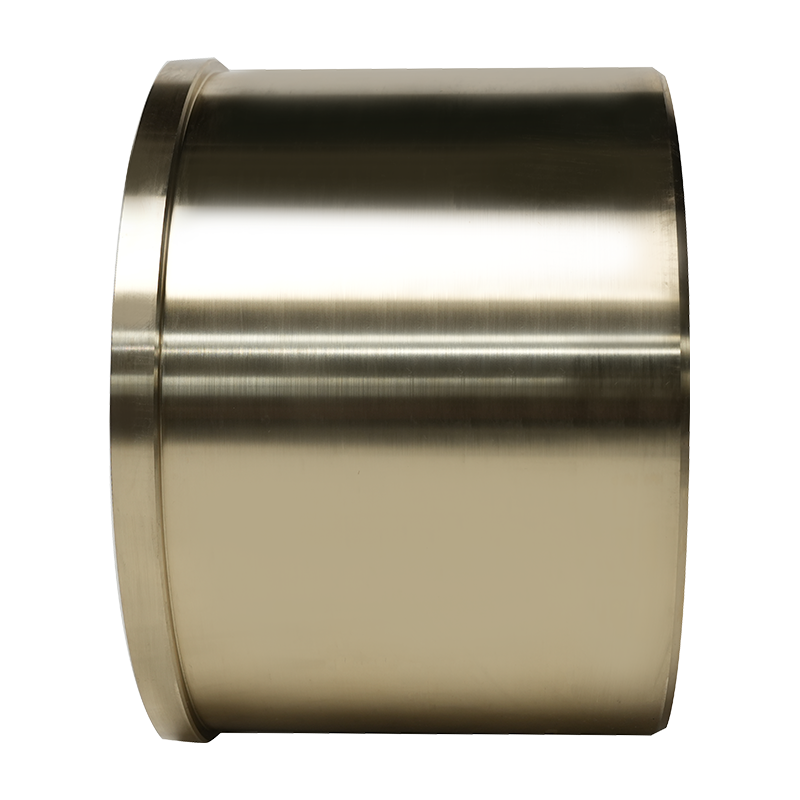
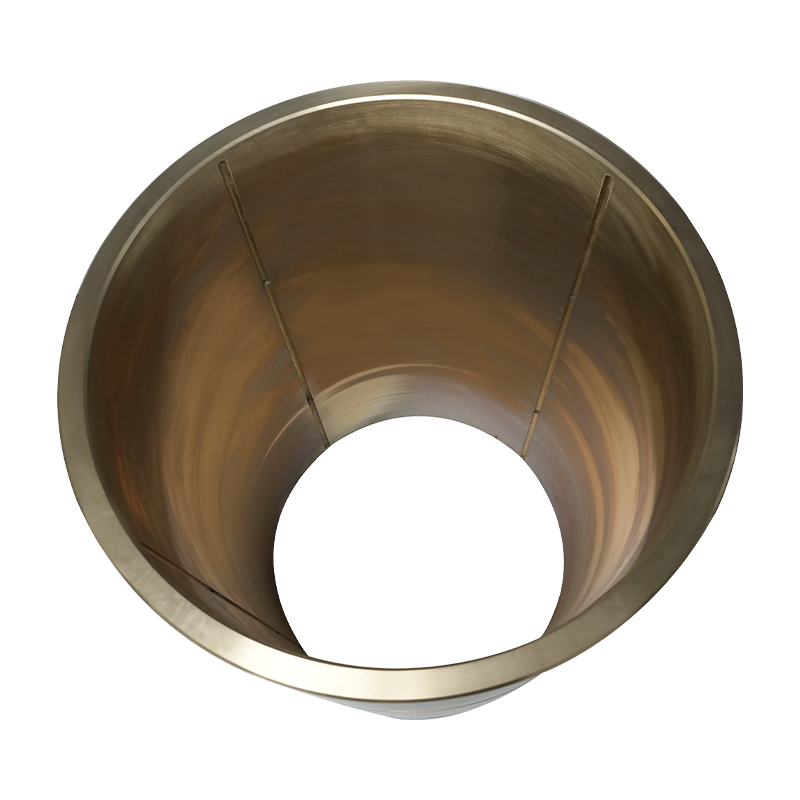
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
ホーム / 製品情報
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
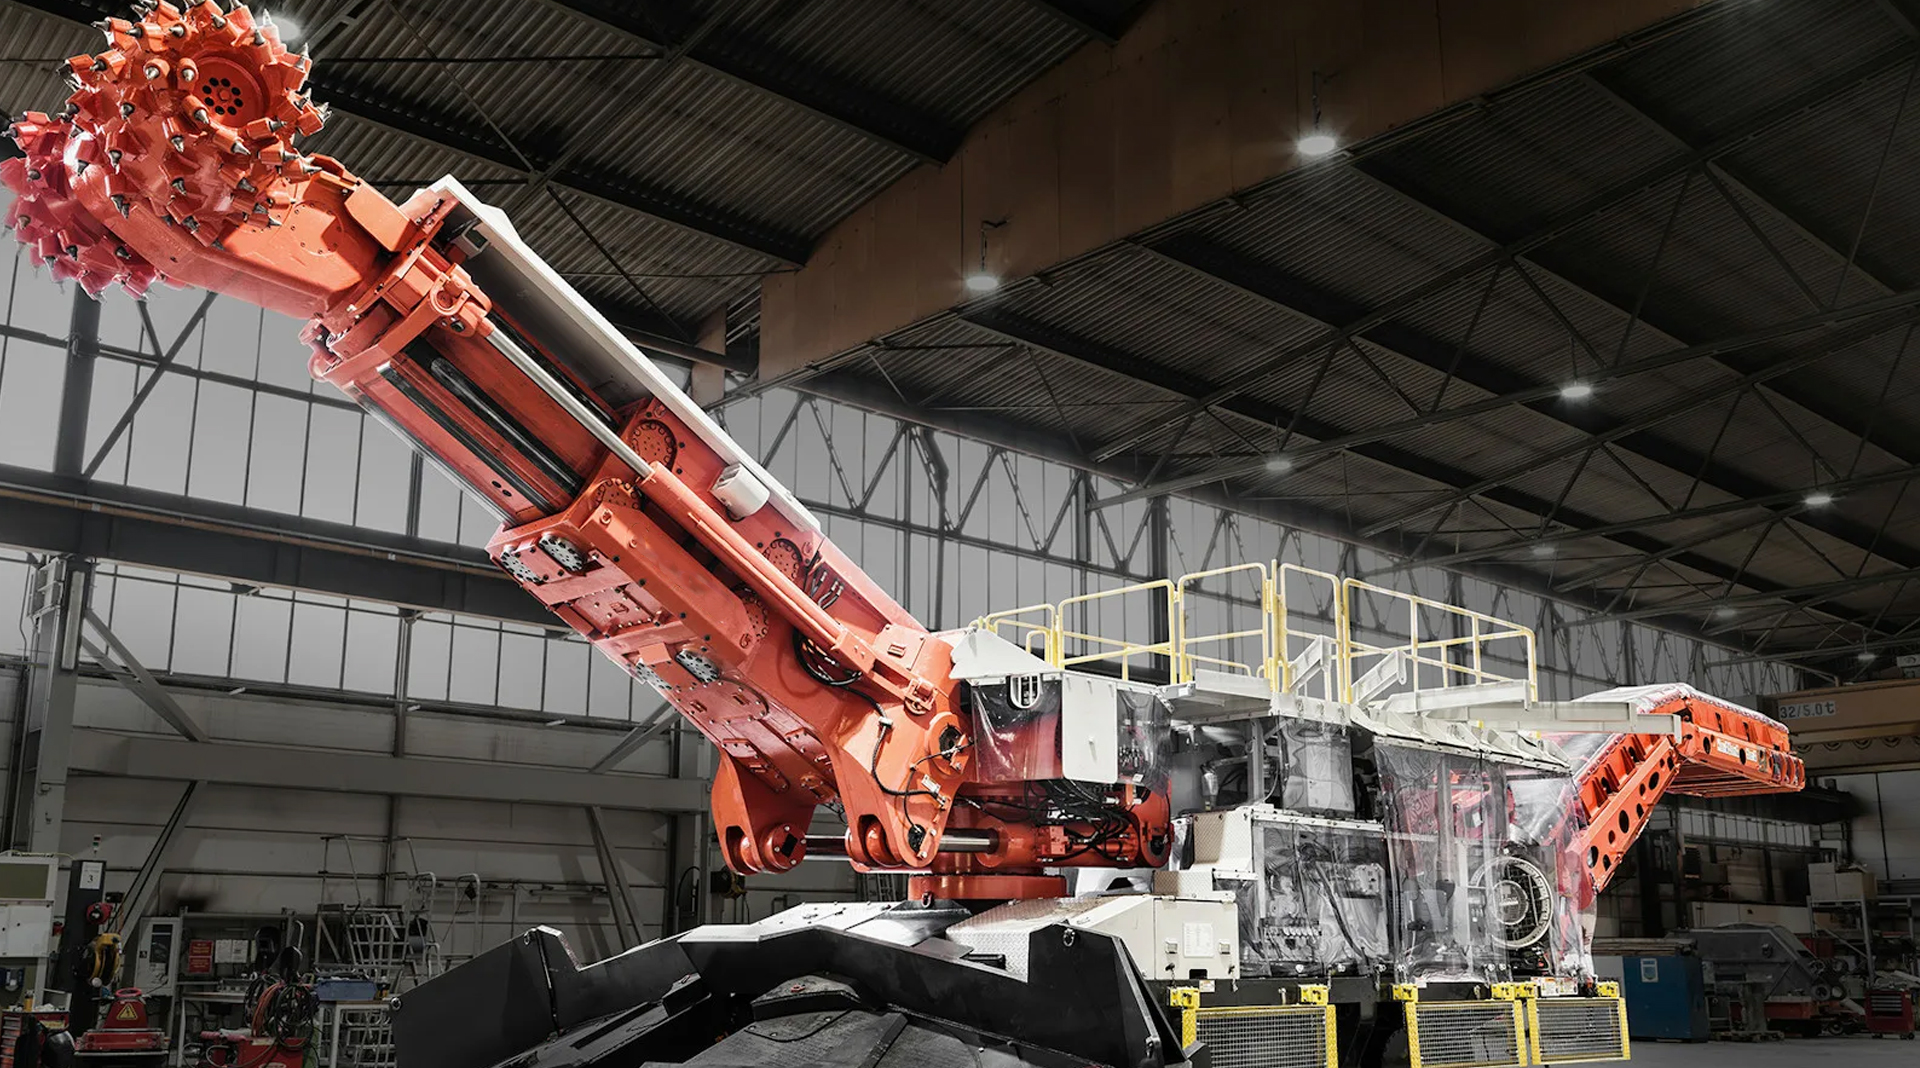
マイニング機器
建設機械
石油とガス、冶金機器
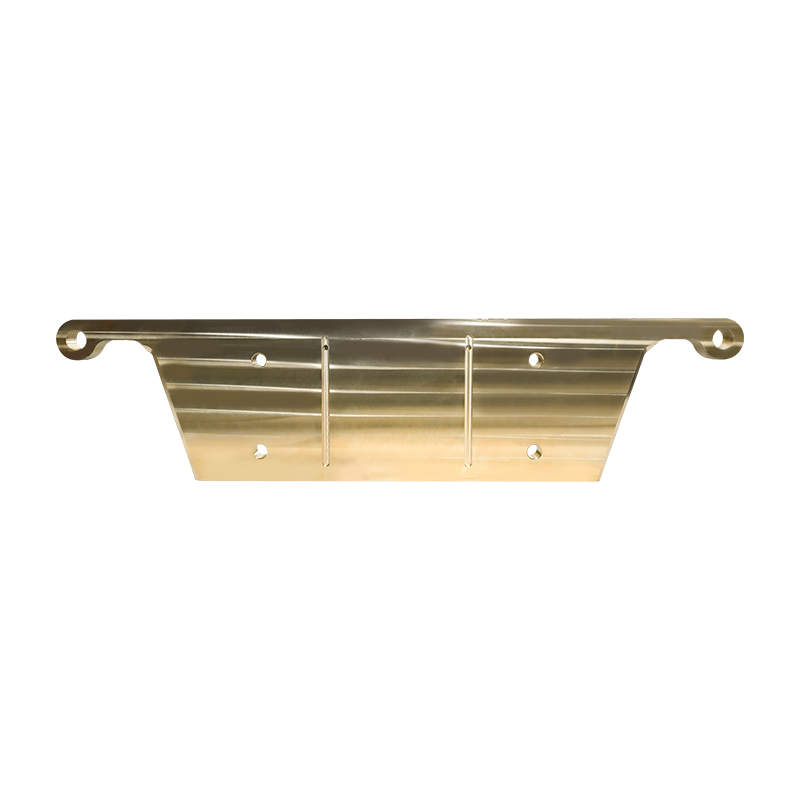
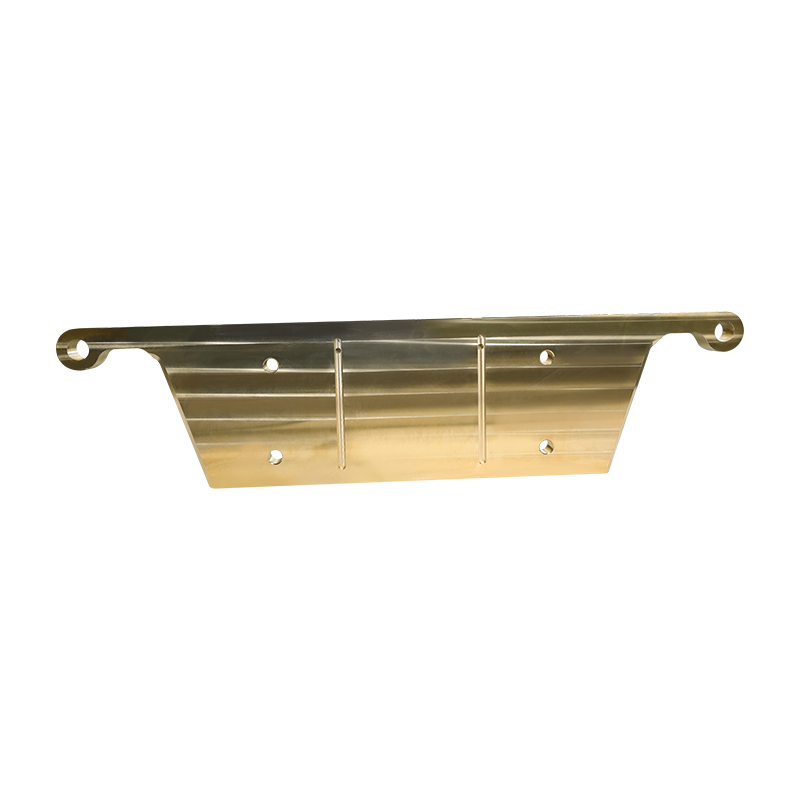
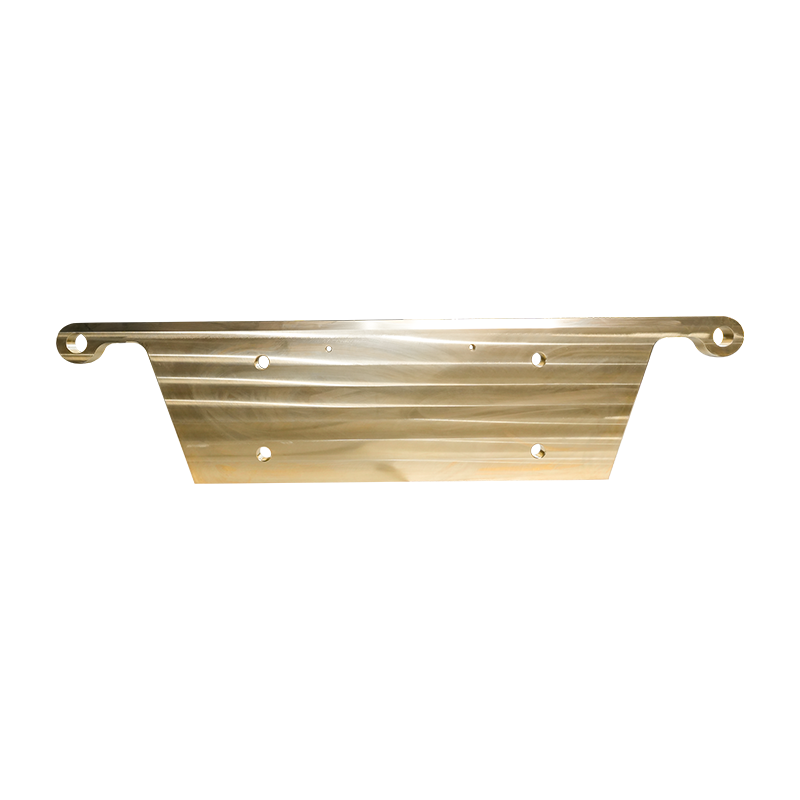
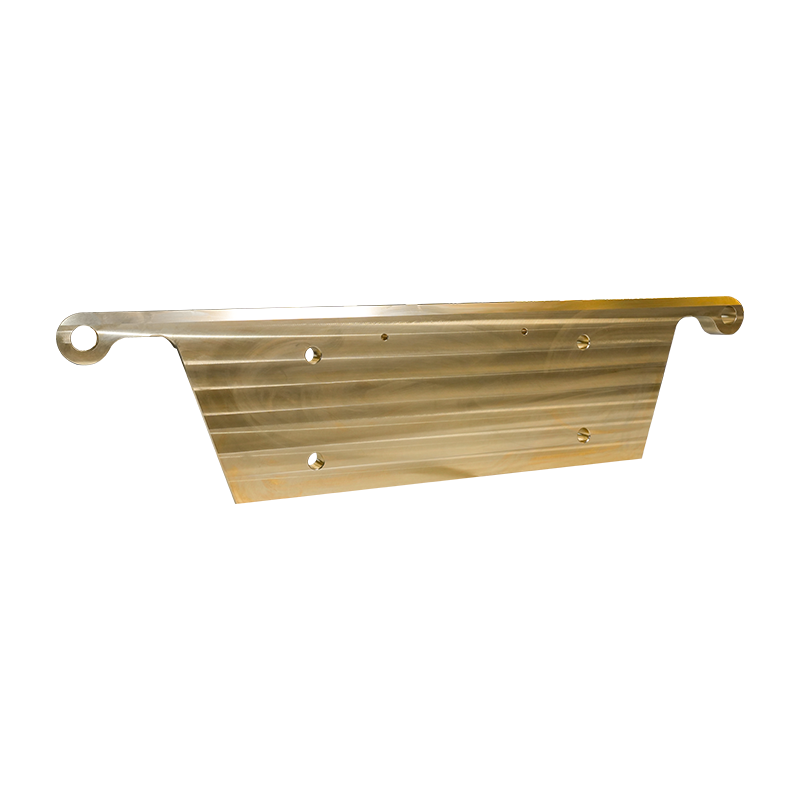
ドッククレーンのベアリングスリーブはわずか 4 か月で故障します。 OEM の図面では青銅が指定されていますが、交換サプライヤーは「互換性のあるアップグレード」として黄銅を納入しました。どちらも銅ベースで、部品の見た目は似ており、機械が停止するまではコスト削減は妥当であるように見えました。 このシナリオは、鉱業、海洋、冶金、建設業界のメンテナンス部門に見られます。銅対真鍮対...
詳細をご覧ください材料ブロックに 1 行が記載された図面が購入デスクに届きます: 海軍真鍮、UNS C46400、質別 H02。この部品は 12,000 重量トンの内航タンカーの舵キャリア ブッシュで、文言は以前のプロジェクトからコピーされたものです。発注書が発行される前に、誰かが現実的な質問に答えなければなりません。その 1 本のラインで造船所に次の乾ドックまで存続するブッシングが提供されるのでしょう...
詳細をご覧くださいコンベア駆動モーターは 3 年間静かに動作しますが、その後、低速ではゴロゴロと音を立て、高速ではハム音が鳴り始めます。整備員がエンドベルを引くと、中にはコーヒーカップほどの大きさの青銅製の円筒があり、そこには切り込みが入っており、黒いニスのフィルムが張られている。そのシリンダーはスリーブベアリングであり、その故障は家族全員がどのように行動するかについてほぼすべてを説明します。 ...
詳細をご覧ください採石場の保守チームが、内径 60 mm の青銅製フランジ ベアリングをコンベア ヘッドのプーリーに押し込み、ハウジングのボルトを締めたところ、1 か月以内にフランジに亀裂が入っていることに気づきました。ブロンズは弱点ではなかった。フランジの後ろのハウジング面は、ボアに対して平坦でも直角でもなかったので、シャフトからの軸方向の抗力が、フランジ面全体ではなく、薄い鋳造エッジに負荷を...
詳細をご覧ください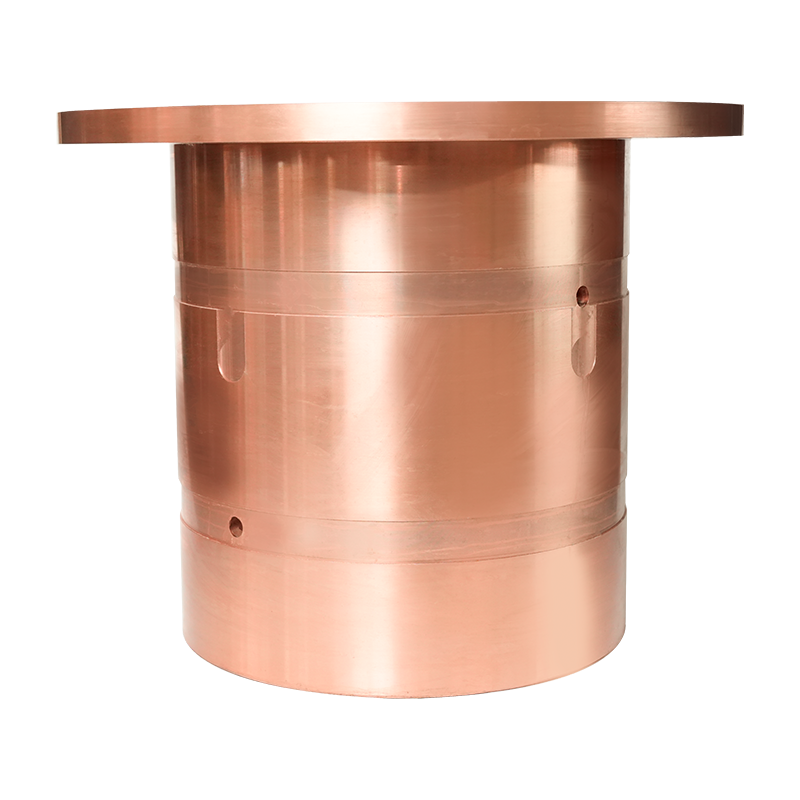
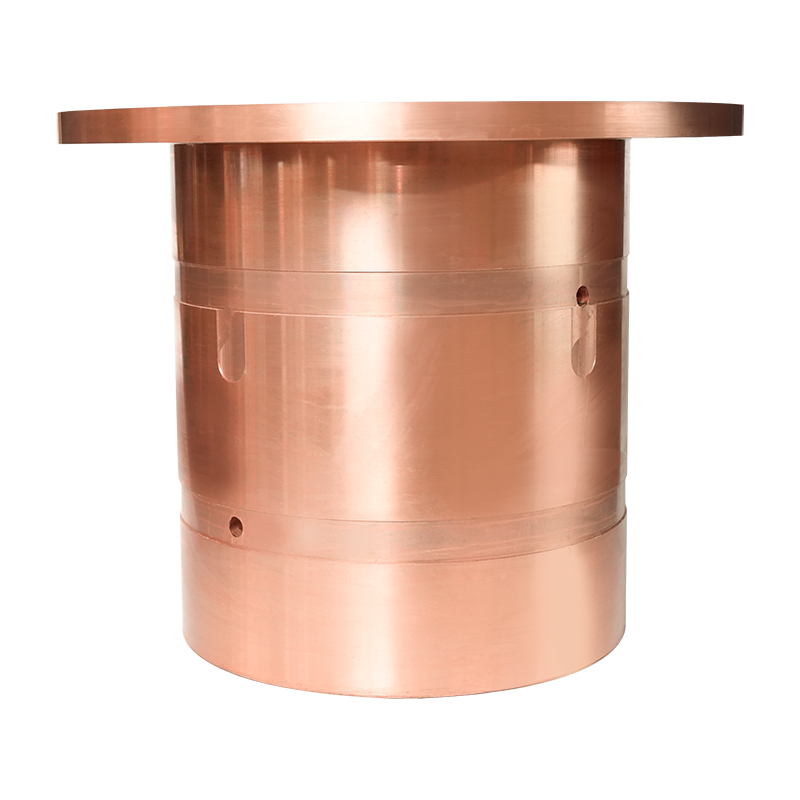
マイニング機器用のティンブロンズブッシングは、高純度の銅を基本材料として使用し、適切な量のスズやその他の高品質の合金要素を追加することで洗練されています。耐摩耗性、耐食性、自...
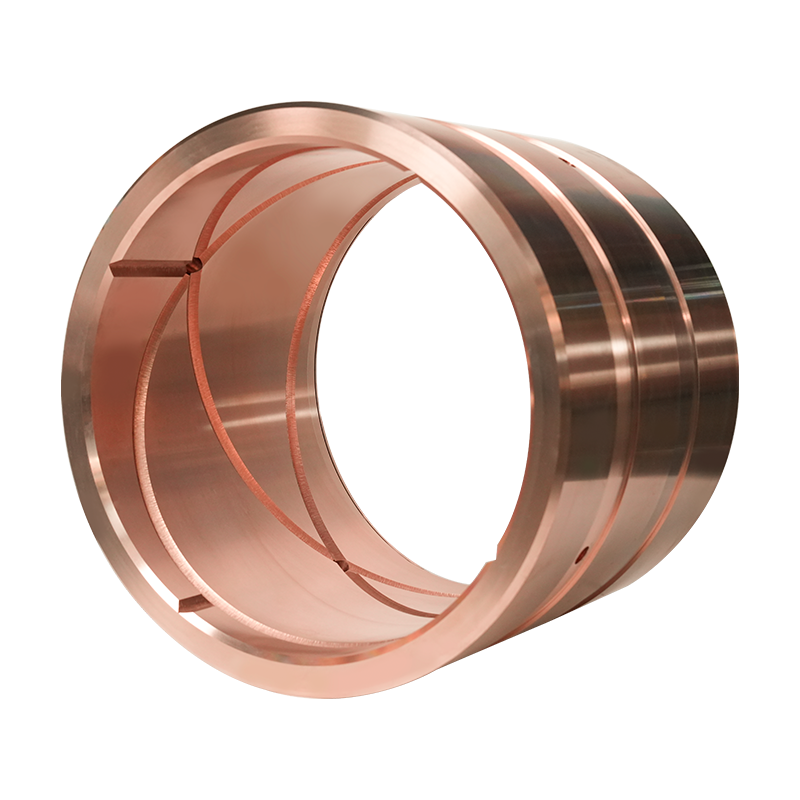
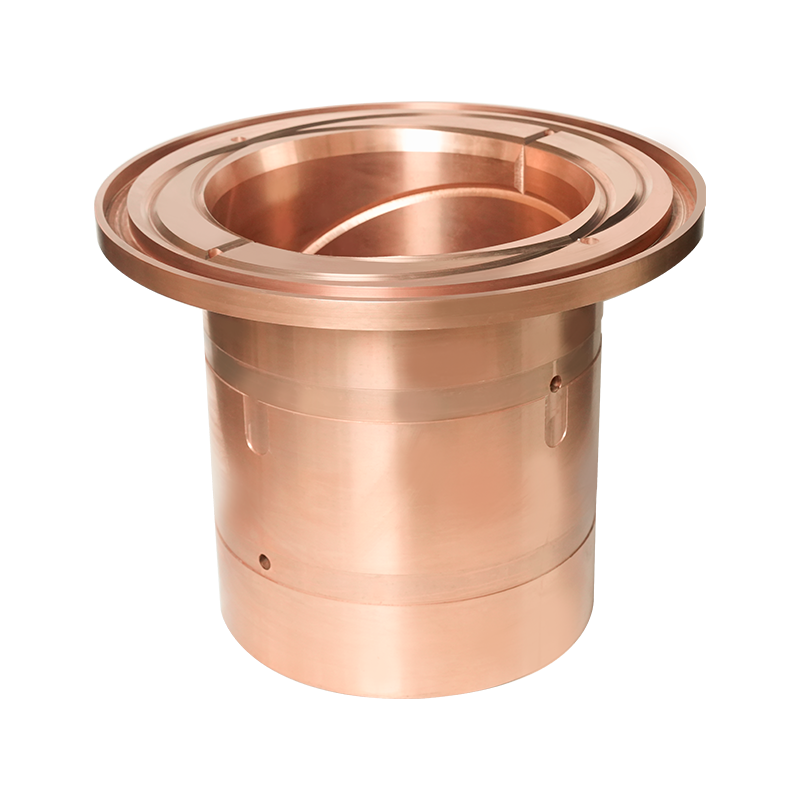
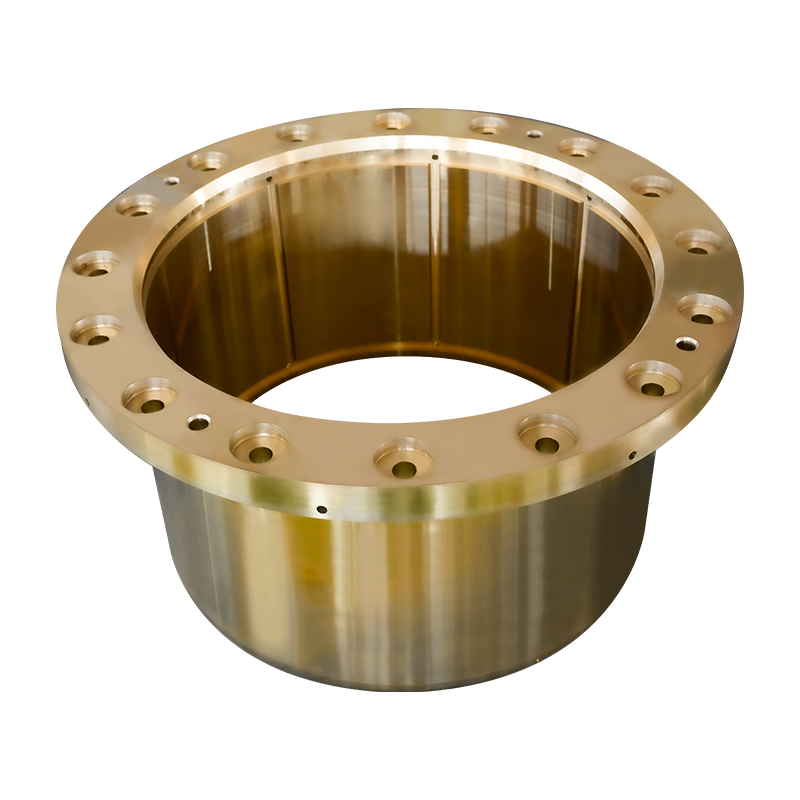
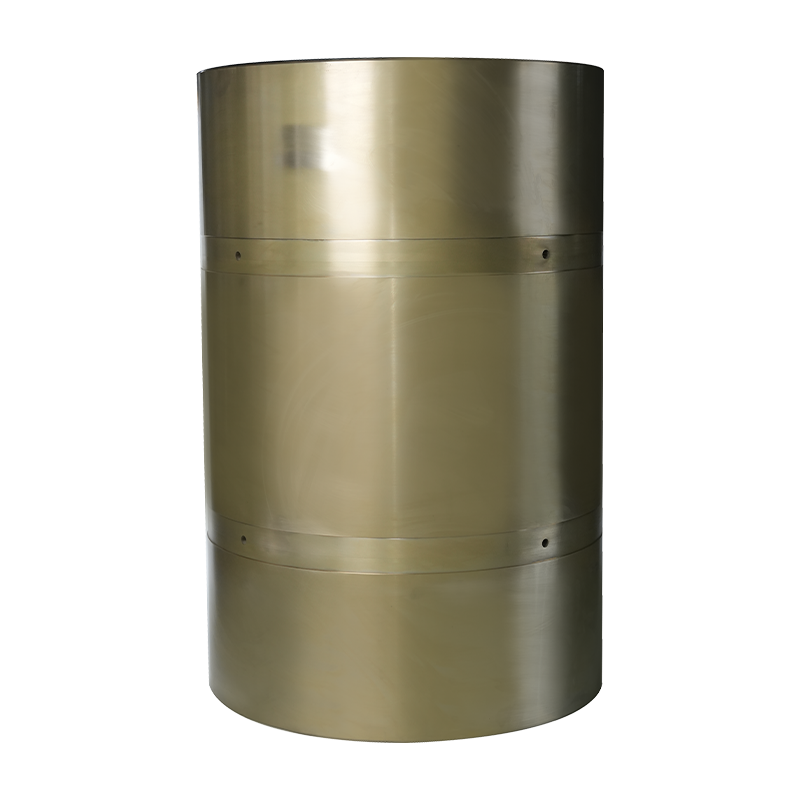
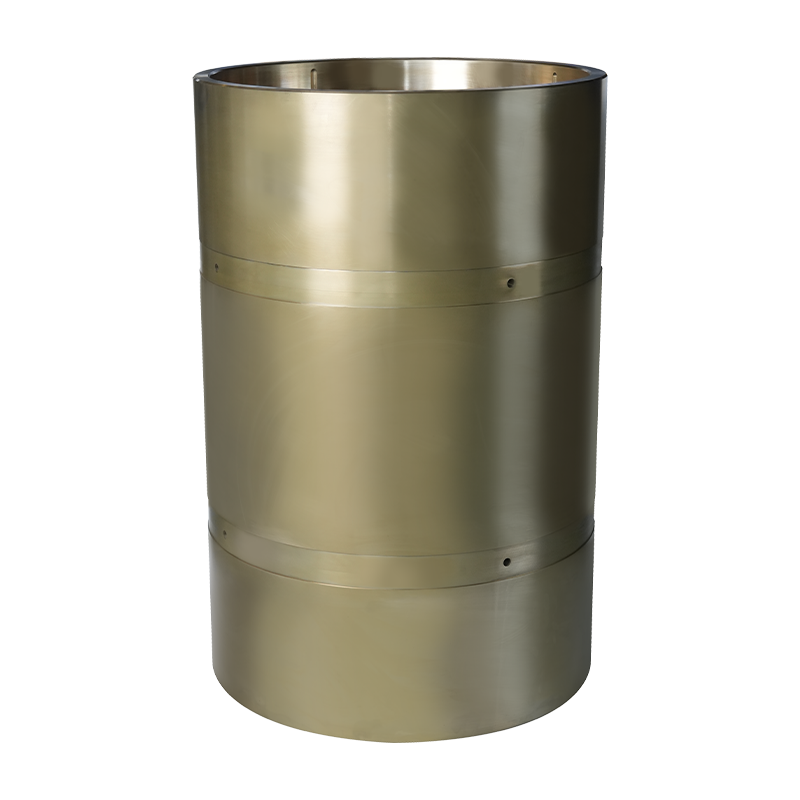
エンジニアリング機械用のティンブロンズブッシングは、スズ、亜鉛、鉛などの合金要素を備えた高品質の高純度銅基板で作られています。耐摩耗性、耐食性、自己潤滑特性があります。エンジ...
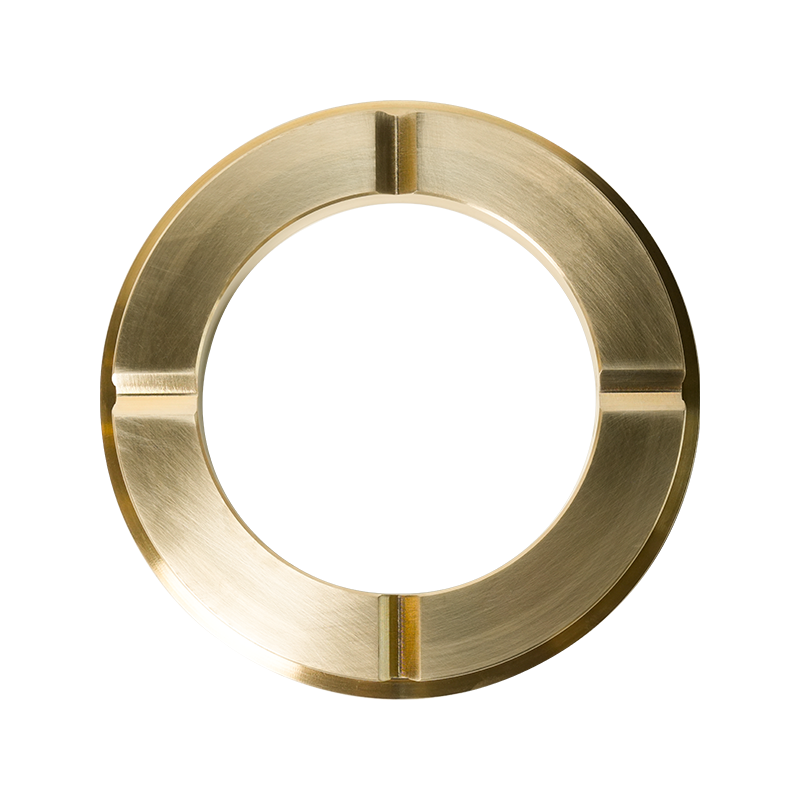
マリン銅合金シーリングリング海洋シーリングリングは、船尾シャフト(プロペラシャフト)と船尾チューブの間の潤滑環境を保護するために設計された船推進システムの重要なシーリング成分...
推進装置シールマリン銅合金シーリングリングは、高品質の銅合金材料で作られており、船推進装置と過酷な労働条件向けに特別に設計されています。耐摩耗性、耐食性、圧力抵抗があり、高圧...
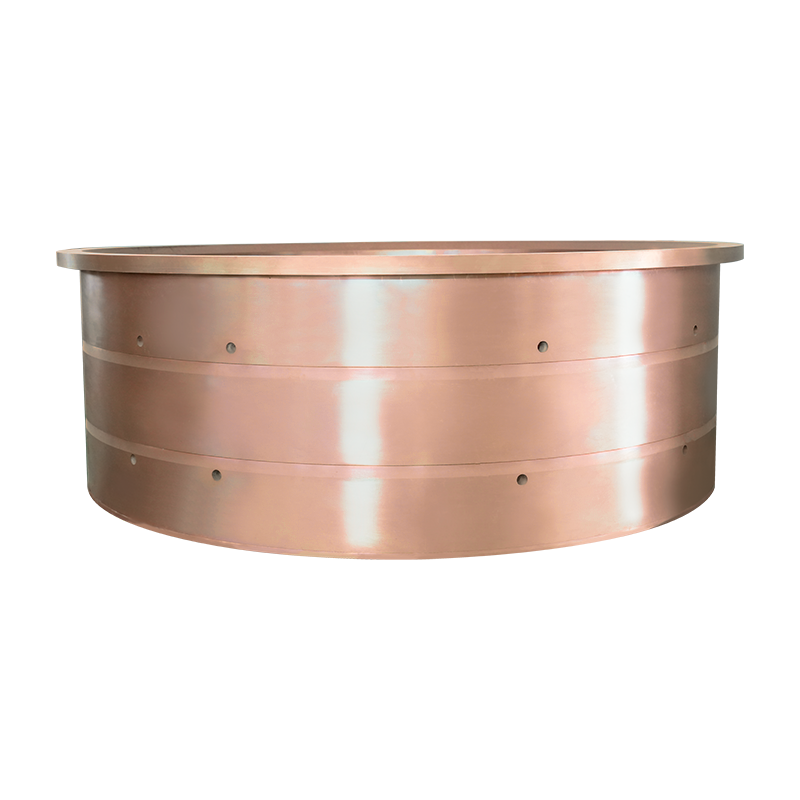
アンカーウインチベアリングとブリキのブロンズブッシングは、重荷、高速、およびハイウィアの条件に合わせて設計されています。スズ、リン、およびその他の強化要素の高純度銅ベースの融...
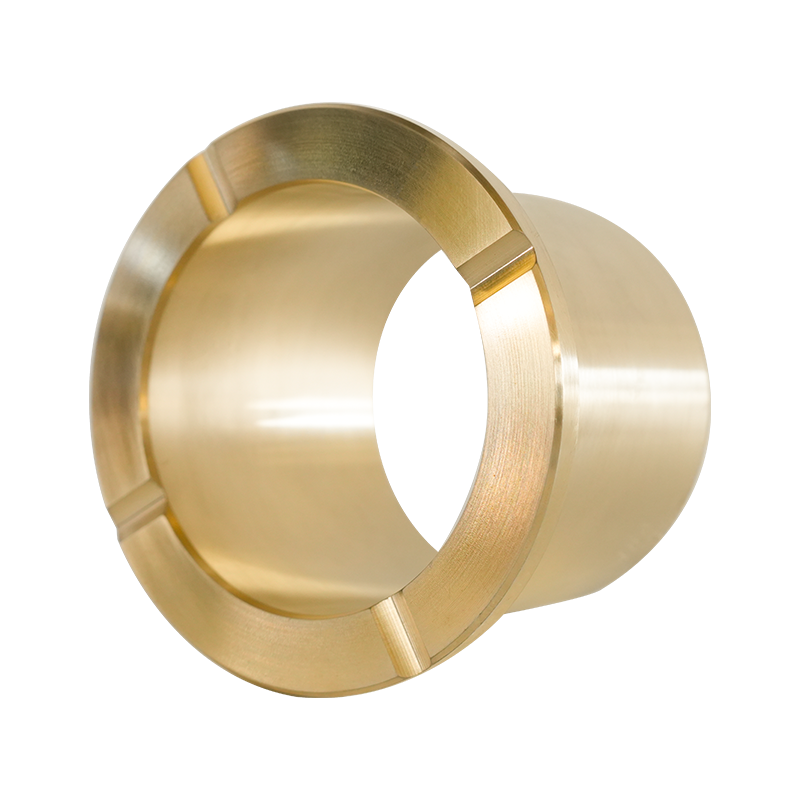
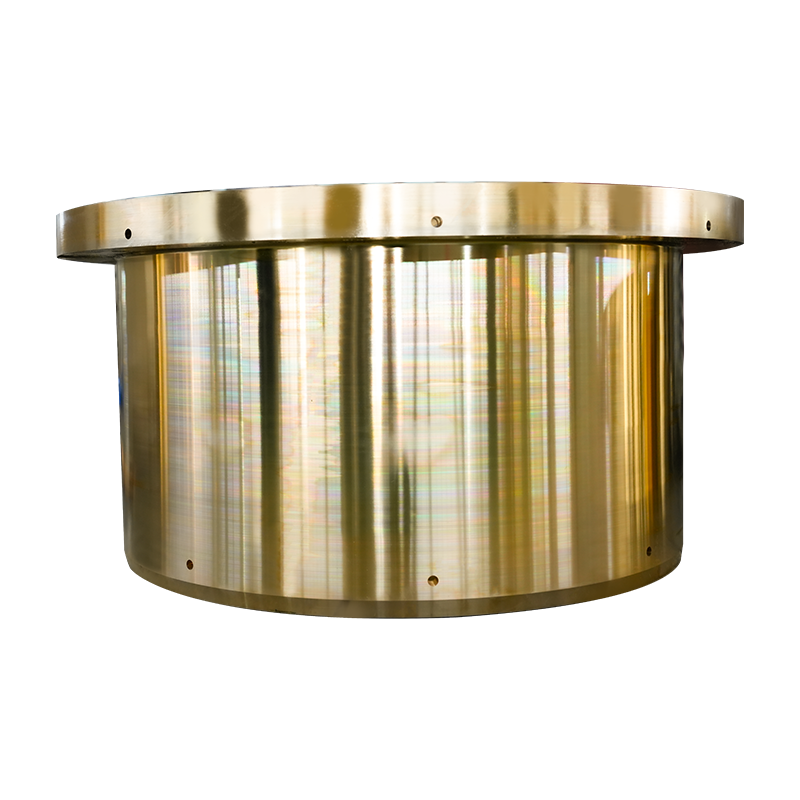
マイニング機器ブラスブッシングは、採掘機器の高負荷および高装備条件向けに特別に設計されています。高強度、耐摩耗性、圧力耐性を持つ高品質の真鍮材料で作られています。これは、クラ...
銅合金鋳造は他のプロセスとどう違うのですか?
金属コンポーネントの最適な製造プロセスを選択することは、パフォーマンス、コスト、寿命にとって非常に重要です。 銅合金鋳物 は著名な方法ですが、鍛造、ビレットからの機械加工、製造などの他の一般的なプロセスとどのように対比されるかを理解することは、エンジニアや設計者にとって不可欠です。
1. プロセスの特性と複雑さ:
銅合金鋳造: 溶融した銅合金 (青銅、真鍮、ニッケルアルミニウム青銅など) を金型キャビティに流し込みます。他の方法では非常に困難または不可能な、複雑な内部通路、薄壁、統合されたフィーチャなど、複雑なニアネットシェイプの形状を作成することに優れています。プロセスには、砂型鋳造 (汎用性があり、工具コストが低い)、インベストメント鋳造 (高精度、微細な表面仕上げ)、ダイカスト (大量生産、優れた寸法再現性)、遠心鋳造 (ブッシュなどの円筒部品に最適) が含まれます。
鍛造: 局所的な圧縮力 (ハンマー、プレス) を使用して固体金属を成形します。方向性のある粒子の流れが必要な、より単純で高強度の形状 (クランクシャフトなど) に最適です。複雑な形状には制限があります。
機械加工 (ビレット/バーから): 切削工具 (CNC フライス加工、旋削) を使用して固体ブロック (ビレット) またはバーストックから材料を除去します。精度は高いですが、特に複雑な部品の場合、大量の廃棄物 (切りくず) が発生します。大型コンポーネントの場合、材料コストが高くなる可能性があります。
製造/溶接: 溶接、ろう付け、または機械的固定によって、事前に成形されたコンポーネント (プレート、シート、チューブ) を接合します。大規模で単純な構造に適していますが、接合部や熱の影響を受ける部分に潜在的な弱点が生じ、耐食性に悪影響を与える可能性があります。
2. 材料特性と性能:
銅合金鋳造: 選択した銅合金の固有の特性 (例: 優れた熱伝導性と電気伝導性、特に海水や化学薬品に対する優れた耐食性、良好な機械加工性、固有の潤滑性、非火花特性) を実現します。特性は一般に等方性です。熱処理は、強度、硬度、耐食性を最適化するためによく使用されます。適切な鋳造作業を実践すれば、耐圧性は優れたものになります。
鍛造: 結晶粒の微細化と方向の調整により、強度と靭性が向上します。ただし、通常は鍛造合金が使用され、鋳造可能な銅合金とはわずかに異なる特性バランスを提供する可能性があります(たとえば、環境によっては鋳造のままの耐食性が低下する可能性があります)。
機械加工: 鍛造ビレット/バーストックの特性を保持します。強度は高いものの、鋳造によって複雑な形状を実現するには大規模な機械加工が必要になることが多く、コストが増加し、薄い部分が必要な場合には完全性が損なわれる可能性があります。
製造: 特性は基材と接合プロセスに大きく依存します。溶接熱により、多くの銅合金の熱影響部 (HAZ) の耐食性が低下し、脆弱性が生じる可能性があります。耐圧性や複雑な内部形状を実現するのは困難です。
3. 経済および生産要因:
銅合金鋳造: 工具コストはさまざまです (ダイカストの場合は高く、砂の場合は低くなります)。無駄が最小限に抑えられ、二次作業が削減されるため、単位あたりのコストは中量から大量の複雑な部品にとって非常に有利です。プロトタイピングを行うことができます (例: 3D プリントされた砂型)。工具のリードタイムはかなり長くなる可能性があります。
鍛造: 工具/金型のコストが高く、主に単純な形状の大量生産に正当化されます。材料の使用率は全体的に良好です。
機械加工: 初期工具コスト (プログラミング、治具) は低いですが、材料の無駄と長い加工時間により、複雑な部品の単位あたりのコストが高くなります。プロトタイプや非常に少量の部品、または非常に高精度の単純な部品に最適です。
製造: シンプルな構造のため初期セットアップコストが低い。複雑な形状の場合は労力がかかります。複雑さと量に応じてコストは大幅に増加します。材料の使用率は変動する可能性があります。
4. アプリケーションの適合性:
アプリケーションで次のことが要求される場合、銅合金鋳造が優先される選択肢となることがよくあります。
複雑な形状 (インペラ、バルブ本体、ポンプ ハウジング、ギア)。
耐食性に優れています(船舶用プロペラ、海水バルブ、ポンプ部品)。
軸受・ブッシュ特性、耐摩耗性に優れています。
鋳造後の機械加工性が良好です。
熱/電気伝導率が必要です。
非火花要件 (鉱山機械)。
そのため、船舶の推進およびシーリングシステム、海洋掘削プラットフォーム、船舶の閘門昇降システム、鉱山機械、要求の厳しい工業用バルブやポンプなどの分野で不可欠となっており、揚州宜豊銅製品有限公司などの企業がハイエンドの鋳造銅合金部品の製造を専門としている分野です。
鍛造は、より単純な形状の高強度で疲労が重要な部品 (シャフト、コネクティング ロッド) に優れています。
機械加工は、プロトタイプ、少量生産、または単純な鍛造ストックからの極度の精度が必要な部品に最適です。
製造は、接合が実用的な大規模で複雑性の低い構造、フレーム、または筐体に適しています。
銅合金鋳造は、設計の自由度、材料性能 (特に耐食性)、および複雑な部品の中量産から大量生産における経済効率のユニークな組み合わせを提供します。鍛造はより単純な形状で優れた強度を提供し、機械加工はより少ない体積でより単純な形状の精度を提供し、製造は大規模な構造に適していますが、複雑な設計、固有の耐食性、特定の摩耗特性、および複雑な部品の全体的な費用対効果が最重要である場合には、銅合金鋳造が際立っています。最終的には、形状、パフォーマンスのニーズ、量、予算など、コンポーネントの特定の要件によって選択が決まります。複雑な銅合金部品を必要とする過酷な環境での重要な用途では、鋳造が技術的にも経済的にも最も実行可能なソリューションとなることがよくあります。
