

アプリケーション業界
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
船の推進およびシーリングデバイス
海洋掘削および船ロックリフティング機器
マイニング機器
建設機械
石油とガス、冶金機器
コンテンツ
ある採石場では 8,000 時間耐えても、別の採石場では 900 時間で故障するホイールローダーのピボット ブッシュに、謎の欠陥が存在することはほとんどありません。多くの場合、違いは素材です。ブッシングの材質によって、スリーブが擦り切れる前にどれだけの荷重に耐えられるか、グリスが不足すると何が起こるか、塩水や岩の粉塵が走行面を静かに台無しにするかどうかが決まります。まず結論を先に述べます。スズ青銅は一般的な滑り負荷のバランスのとれたデフォルトであり、負荷と腐食が上昇するとアルミニウム青銅が引き継ぎ、真鍮カバーはより軽量で予算主導の作業を行い、鋼は信頼性の高い潤滑で極端な点荷重に対応し、自己潤滑設計はメンテナンスアクセスの問題を解決します。以下のセクションでは、その理由、その背後にある数字、注文書に署名する前に行う価値のある確認事項について説明します。
成績を比較する前に、その仕事について正確に把握することが役立ちます。ブッシングはすべり軸受であり、ハウジング内でシャフトが回転または振動し、その間で負荷を支えられるようにするスリーブです。マテリアルがその割り当てを存続するかどうかを決定する 4 つのプロパティ:
サプライヤーが材料を「ブッシングに適している」と呼ぶ場合、その主張は実際には、1 つの際立った数値ではなく、これら 4 つの特性の好ましい組み合わせを説明しています。
ほとんどの工業用ブッシュは、銅合金、鋼、ポリマーという 3 つの主要な種類に分類されます。それぞれが強度、コスト、メンテナンスの必要性の間で異なるトレードオフを実現します。これについては以下にまとめます。
| 家族 | 代表的なグレード | 主な強み | 主な制限事項 | 代表的な用途 |
|---|---|---|---|---|
| 錫青銅 | C90700、C93200 (SAE 660) | バランスのとれた耐摩耗性、強力な埋め込み性、良好な腐食挙動 | アルミニウム青銅よりも強度が低い | 一般機械、船舶甲板機器、ポンプ |
| アルミニウム青銅 | C95400、C95500 | 高強度、耐海水性に優れ、衝撃荷重を吸収します。 | 相手シャフトに負担がかかり、コストが高くなる | 舵システム、油圧シリンダー、鉱山および冶金装置 |
| 真鍮 | C36000、C86300 | 経済的、きれいに機械加工、C86300 は非常に強力 | 埋め込み性が弱く、一部のグレードは攻撃的なメディアに敏感です | 軽量ピボット、リンケージ、低速ガイド |
| スチール | 1045、4140、416ステンレス | 最高の静的強度、低材料コスト | 確実な潤滑が必要、潤滑なしではかじりの危険性がある | グリースを塗布したピボットピン、高負荷構造 |
| ポリマー | PA、POM、PTFE、PEEK | 空運転、耐腐食性、静かな動作 | 制限された耐荷重、荷重下のクリープ、温度上限 | 食品機械、化学プラント、小型機構 |
銅合金は、その表の中で有用な中間点を占めます。つまり、重機に耐える十分な強度、シャフトを保護するのに十分な寛容性、そして自然な耐食性を備えています。これらは銅合金専門メーカーの専門分野でもあるため、次の 3 つのセクションではバイヤーの観点から錫青銅、アルミニウム青銅、黄銅を見ていきます。
ブッシングがすべてを少しでも行う必要がある場合、錫青銅がデフォルトの答えです。銅に約 8 ~ 14 パーセントの錫を合金化すると、硬くて耐摩耗性のマトリックスが生成され、C93200 (SAE 660) などの鉛グレードでは、分散した鉛相が優れた埋め込み性を実現するため、塵や破片がシャフトをえぐるのではなくブッシュ表面に沈み込みます。一般的な鋳造グレードの鋳放し引張強度は通常 240 ~ 310 MPa の間にあり、最も硬い合金に特有の脆さもなく、ほとんどの滑り作業に十分対応できます。
このバランスは、負荷が中程度で水が存在し、計画外のダウンタイムによりコストが高くなる船舶や波止場設備、錨巻上げ軸受、推進システムサポート、ステアリングギアに錫青銅が使用され続ける理由を説明しています。グリースやオイルを使用して通常の回転運動または振動運動を行う場合は、より専門的なものにお金を払う前に、ここから始めてください。
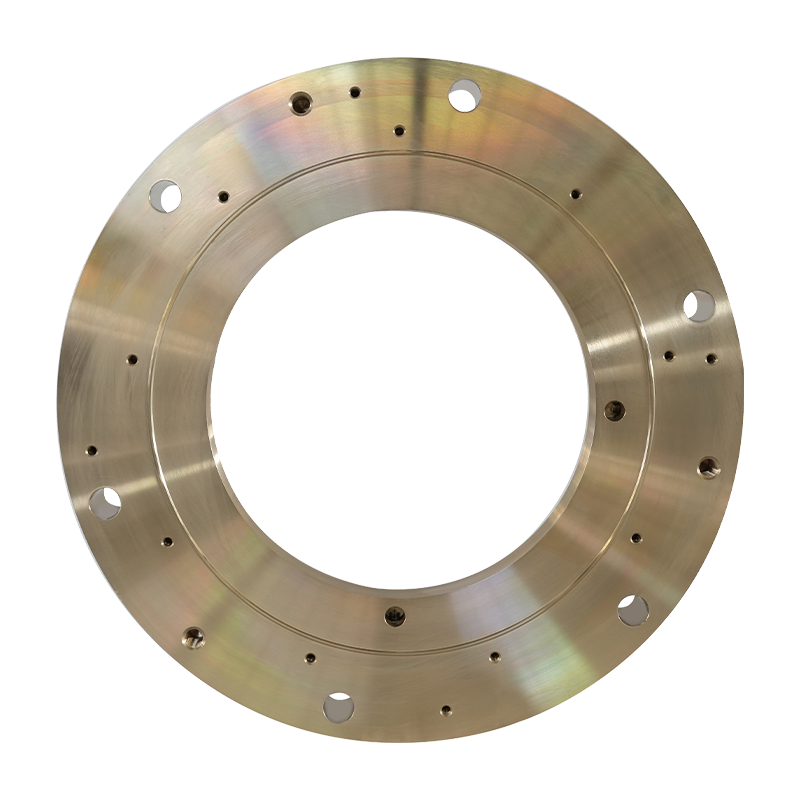 船舶および重機用の錫青銅ブッシング 錫青銅 bushings offer reliable performance for moderate loads in wet environments, fitting anchor windlass bearings, propulsion supports, and steering gear where downtime is costly and grease or oil lubrication is available. 製品を見る→
圧力と腐食が同時に進行すると、アルミニウム青銅はその価値を高めます。 C95400 は鋳放し状態で約 585 MPa の引張強度を実現しますが、熱処理可能な C95500 はさらに高く、アルミニウム含有量が海水中で表面を保護する強固な酸化膜を形成します。これらの合金は、より脆い材料に亀裂を与える衝撃や衝撃荷重も吸収します。
この組み合わせはまさに、海洋技術者がアルミニウム青銅ブッシングを指定する場所です。舵伝達システム、船舶の油圧シリンダーと舵角フィードバック リンケージ、昇降装置など、スリーブの固着が修理品ではなく安全イベントとなるあらゆる場所に使用されます。このトレードオフは尊重に値します。合金はより硬く加工されるため、相手シャフトには適切な硬度と良好な表面仕上げが必要であり、機械加工コストは真鍮を上回ります。
要求の厳しい海洋用途向けのアルミニウム青銅ブッシング アルミニウム青銅 bushings deliver high strength and corrosion resistance in seawater, making them suited to rudder transmissions, hydraulic cylinders, and lifting devices where a seized sleeve would become a safety issue. 製品を見る→ 銅を主に亜鉛と合金化した真鍮は、負荷が中程度で予算が重要な場合には依然として実用的な選択肢です。快削材は迅速な加工と厳しい公差を維持し、ライトピボット、リンケージアイ、低速ガイドなどのボリュームパーツの単価を抑えます。 C86300 などの高強度マンガン黄銅は、マンガン青銅として販売されることが多く、引張強さは 700 MPa を超えますが、埋め込み性が損なわれ、汚染された環境では硬くてよく仕上げられたシャフトが好まれます。
海洋実務では、等級がどのように義務に従うべきかを示しています。負荷は中程度ですが、シールの完全性と機械加工性が最も重要である船尾シャフトシール装置では、真鍮が依然として一般的で賢明な選択です。
真鍮 Bushings for Cost-Effective Marine and Industrial Use 真鍮 bushings suit moderate loads where machinability and budget matter, such as stern shaft sealing devices, light pivots, and low-speed guides, with free-cutting grades holding tight tolerances economically. 製品を見る→ グリースガンが届かない場合、またはグリース自体に問題がある場合、自己潤滑ブッシュはメンテナンスの方法を変えます。重工業では 2 つの設計が主流です。
潤滑剤プラグによって有効接触面積が減少するため、容量のトレードオフは現実的です。そのため、公表されている PV 数値を開始点として扱い、特に衝撃荷重下で実際のデューティ サイクルに対して検証してください。
チェックリストとして実行すると、材料の選択ははるかに抽象的ではなくなります。
ブッシュの失望のほとんどは、設計段階ではなく注文段階で発生します。次の 3 つのチェックにより、一般的なチェックが防止されます。
より単純なフィルターもあります。銅合金のブッシング、プレート、および関連部品をすべて取り揃えているサプライヤーと協力してください。 Yangzhou Yifeng Copper Products は、2005 年以来、銅ブッシング、銅プレート、自動潤滑ベアリング、船舶用シール リング、および銅合金ウォーム ギアを製造しており、世界的な機器グループを含む鉱山、船舶、冶金、建設機械メーカー向けに、30,000 平方メートルの工場で年間約 5,000 トンを生産しています。西南交通大学との共同研究拠点は、標準グレードが任務に適合しない場合のカスタム合金開発をサポートします。図面や作業条件を共有していただければ、推奨材種、鋳造ルートのご提案、機械加工完成品のお見積りをさせていただきます。詳細については、 会社概要 または、仕様書を直接送信してください。 お問い合わせページ .
 English
 日本語
 русский
 Deutsch
